


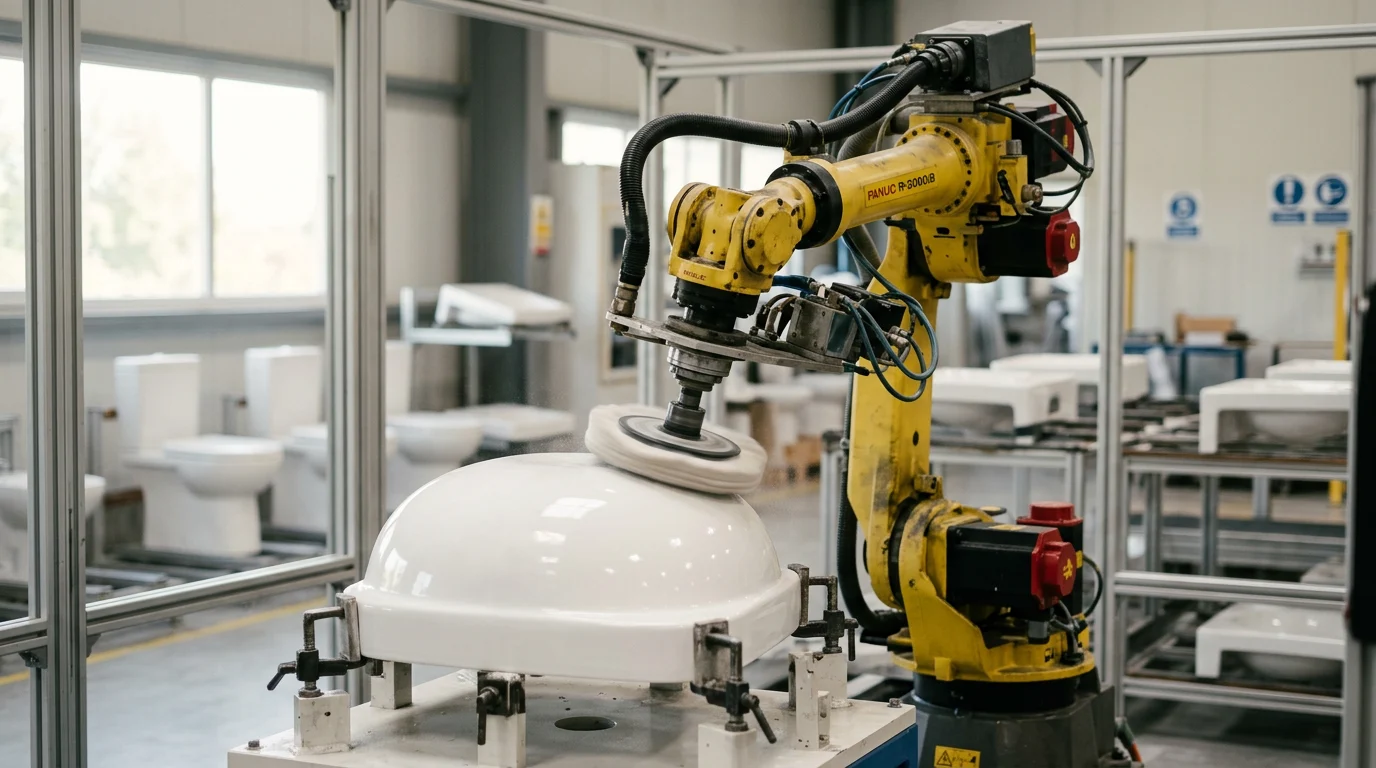
အပြစ်အနာအဆာကင်းတဲ့ ရေပိုက်ခေါင်းအပြီးသတ်ဟာ အလှအပသက်သက်မဟုတ်ပါဘူး။ သတ္တုပြားအရည်အသွေး၊ အမှတ်တံဆိပ်အမြင်နဲ့ ထွက်နှုန်းကို သက်ရောက်မှုရှိတဲ့ တိုင်းတာနိုင်တဲ့ ထုတ်လုပ်မှုရလဒ်တစ်ခုပါ။ သတ္တုအိမ်သာသုံးပစ္စည်းတွေမှာ ရိုးရာလက်နဲ့ ပွတ်တိုက်ခြင်းဟာ နောက်ဆုံးတောက်ပြောင်မှုကို ကြာမြင့်စွာ ပေးစွမ်းခဲ့ပေမယ့် ရလဒ်အမျိုးမျိုး၊ အလုပ်သမားမှီခိုမှုမြင့်မားခြင်း၊ ergonomic အန္တရာယ်နဲ့ လိုက်နာမှုဖိအားတွေ မြင့်တက်လာခြင်းတွေကိုလည်း ယူဆောင်လာပေးပါတယ်။ အလိုအလျောက်စနစ်က အဲဒီညီမျှခြင်းကို ပြောင်းလဲစေနေပါတယ် ကြိတ်ခွဲခြင်း၊ ပွတ်တိုက်ခြင်းနှင့် ඔප දැමීමတို့ကို အင်အားထိန်းချုပ်မှု၊ ကိရိယာဗျူဟာနှင့် အထက်ပိုင်းသွန်းလောင်းခြင်းစည်းကမ်းတို့ဖြင့် ပံ့ပိုးထားသော ထိန်းချုပ်ထားသော၊ ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်သော လုပ်ငန်းစဉ်များအဖြစ်သို့ ပြောင်းလဲခြင်းဖြင့်။ ဤဆောင်းပါးသည် စက်ရုပ်දැමීමීමသည် အားအကောင်းဆုံးတန်ဖိုးကို ဖန်တီးပေးသည့်နေရာ၊ လက်ဖြင့်ကျွမ်းကျင်မှုသည် အရေးပါနေဆဲနေရာနှင့် ထုတ်လုပ်သူများသည် မျက်နှာပြင်အရည်အသွေး သို့မဟုတ် ထုတ်လုပ်မှုပြောင်းလွယ်ပြင်လွယ်မှုကို မထိခိုက်စေဘဲ မည်သို့အကူးအပြောင်းကို စီစဉ်နိုင်သည်ကို ဆန်းစစ်ပါသည်။
အိမ်သာသုံးပစ္စည်းများ ඔප දැමීම အလိုအလျောက်လုပ်ဆောင်ခြင်းသည် အဘယ်ကြောင့် အရေးကြီးသနည်း။
"သန့်ရှင်းရေးပစ္စည်း" ဆိုသည်မှာ နိုင်ငံတကာတွင် ကြွေထည်ရေချိုးခန်းပစ္စည်းများကို ရည်ညွှန်းသော်လည်း၊ မျက်နှာပြင်အပြီးသတ်ခြင်းနှင့်ဆက်စပ်၍ ဤအသုံးအနှုန်းသည် ပါရှိသော သတ္တုသန့်ရှင်းရေးပစ္စည်းများနှင့် ပိုက်လိုင်းဟာ့ဒ်ဝဲများကို မကြာခဏ လွှမ်းခြုံထားသည်။ ဤဆောင်းပါးသည် ဤသတ္တုအစိတ်အပိုင်းများ၏ အရေးကြီးသော အလိုအလျောက်လုပ်ဆောင်မှုကို တင်းကြပ်စွာ အာရုံစိုက်သည်။ ကြေးဝါ၊ ဇင့်အလွိုင်းနှင့် သံမဏိရေပိုက်ခေါင်းများကဲ့သို့သော ဤသတ္တုပစ္စည်းများ ထုတ်လုပ်ခြင်းတွင် တောင်းဆိုမှုများသော အလှအပဆိုင်ရာ လိုအပ်ချက်များ ပါဝင်သည်။ ဤထုတ်ကုန်များအတွက်၊ မြင်သာသော အပြစ်အနာအဆာကင်းစင်မှုသည် ဈေးကွက်တန်ဖိုးကို တိုက်ရိုက်ဆုံးဖြတ်ပေးသည်။ သမိုင်းကြောင်းအရ၊ မှန်ကဲ့သို့ အပြီးသတ်ရရှိရန် ရှုပ်ထွေးသော ကွေးညွှတ်နေသော မျက်နှာပြင်များကို ကြိတ်ခွဲခြင်း၊ ပွတ်တိုက်ခြင်းနှင့် ඔප දැමීමအတွက် ကျယ်ပြန့်သော လက်လုပ်လုပ်အား လိုအပ်ခဲ့သည်။ သို့သော်၊ ကမ္ဘာလုံးဆိုင်ရာ ထုတ်လုပ်မှု ခံနိုင်ရည်များ တင်းကျပ်လာပြီး ထုတ်လုပ်မှုပမာဏ တိုးလာသည်နှင့်အမျှ၊ လက်ဖြင့် ඔප දැමීමအပေါ် မှီခိုအားထားမှုသည် သိသာထင်ရှားသော အတားအဆီးတစ်ခု ဖြစ်လာခဲ့သည်။ ခေတ်မီ အလိုအလျောက်လုပ်ဆောင်မှုသည် အရေးကြီးသော ဆင့်ကဲဖြစ်စဉ်ကို ကိုယ်စားပြုပြီး စက်မှုလုပ်ငန်းကို အလွန်ကွဲပြားသော၊ လက်မှုပညာဆိုင်ရာ လုပ်ငန်းစဉ်မှ ခန့်မှန်းနိုင်သော၊ အချက်အလက်အခြေပြု ထုတ်လုပ်မှုလုပ်ငန်းသို့ ပြောင်းလဲစေသည်။
အလိုအလျောက် မျက်နှာပြင် အပြီးသတ်ခြင်း မျက်နှာပြင်ကြမ်းတမ်းမှုကို တသမတ်တည်းထိန်းသိမ်းရန်အတွက် မရှိမဖြစ်လိုအပ်ပါသည်။ အဆင့်မြင့်လျှပ်စစ်ဓာတ်ဖြင့် ಲೇಪခြင်းတွင် မကြာခဏ Ra တန်ဖိုးများကို 0.2 µm အောက်တွင်သာ လိုအပ်ပါသည်။ အရေးကြီးသည်မှာ ဤအောင်မြင်မှုသည် အထက်ပိုင်းလုပ်ငန်းစဉ်ထိန်းချုပ်မှုပေါ်တွင် မူတည်ပါသည်။ အတွေ့အကြုံရှိလူသားနှင့်မတူဘဲ၊ အလိုအလျောက် ಲೇಪခြင်းသည် မတူညီသော porosity၊ မတည်မငြိမ် flash သို့မဟုတ် ကုန်ကြမ်းသွန်းလောင်းခြင်းတွင် အတိုင်းအတာကွဲလွဲမှုများကို အလိုလိုလိုက်လျောညီထွေဖြစ်အောင် မလုပ်နိုင်ပါ။ ထို့ကြောင့်၊ အရည်အသွေးမြင့်၊ ထပ်ခါတလဲလဲ လုပ်ဆောင်နိုင်သော အထက်ပိုင်းသတ္တုသွန်းလောင်းခြင်း သည် လုံးဝမဖြစ်မနေလိုအပ်သော လိုအပ်ချက်တစ်ခုဖြစ်သည်။ ထို့နောက်မှသာ အလိုအလျောက်စနစ်သည် ရိုးရာလက်ဖြင့် ඔප දැමීමနှင့် ဆက်စပ်နေသော မြင့်တက်လာသော ကုန်ကျစရိတ်များနှင့် အန္တရာယ်များကို ထိရောက်စွာ လျှော့ချပေးနိုင်ပါသည်။
အလုပ်သမားစီမံကိန်းနှင့် အလုပ်သမားအင်အားအပေါ် သက်ရောက်မှု
ඔප දැමීමလိုင်းများကို အလိုအလျောက်လုပ်ဆောင်ရန်အတွက် အလျင်မြန်ဆုံး မဟာဗျူဟာမြောက် တွန်းအားမှာ စက်မှုလုပ်ငန်းခွင် အလုပ်သမားများ၏ ပြောင်းလဲနေသော ရှုခင်းဖြစ်သည်။ လက်ဖြင့် ඔප දැමීමීමသည် ergonomic အရ ပင်ပန်းစေပြီး အလုပ်သမားများအား တုန်ခါမှုကြောင့် ဖြစ်ပေါ်လာသော ဒဏ်ရာများနှင့် လေထဲတွင် ပျံ့နှံ့နေသော အမှုန်အမွှားများ အပါအဝင် သိသာထင်ရှားသော လုပ်ငန်းခွင်ကျန်းမာရေးဆိုင်ရာ အန္တရာယ်များကို ကြုံတွေ့ရစေသည်။ ကဲ့သို့သော အဖွဲ့အစည်းများမှ စည်းမျဉ်းစည်းကမ်းဆိုင်ရာ မူဘောင်များအနေဖြင့် အပြည်ပြည်ဆိုင်ရာ စံချိန်စံညွှန်းသတ်မှတ်ရေးအဖွဲ့အစည်း (အထူးသဖြင့် ISO 45001 ကဲ့သို့သော စံနှုန်းများမှတစ်ဆင့်)၊ OSHA နှင့် EU-OSHA ကဲ့သို့သော လုပ်ငန်းခွင်ဘေးကင်းရေး ထိန်းညှိပေးသည့် အဖွဲ့အစည်းများနှင့်အတူ၊ အလုပ်ခွင်ဘေးကင်းရေးနှင့် ပတ်ဝန်းကျင်ထိန်းချုပ်မှုများကို ပိုမိုအလေးပေးလာသောကြောင့်၊ လက်ဖြင့် ඔප දැමීමීමဌာနကြီးများကို ထိန်းသိမ်းထားခြင်းမှာ တာဝန်တစ်ရပ် ဖြစ်လာခဲ့သည်။
စက်ရုပ် ඔප දැමීමဆဲလ်များကို အကောင်အထည်ဖော်ခြင်းဖြင့်၊ သန့်ရှင်းရေးပစ္စည်းများ ထုတ်လုပ်သူများသည် ထုတ်လုပ်မှုလိုင်းတစ်ခုလျှင် တိုက်ရိုက် ඔප දැමීමීම လုပ်သားအင်အားလိုအပ်ချက်ကို ၆၀% မှ ၈၀% အထိ လျှော့ချနိုင်သည်။ ဤလျှော့ချမှုသည် လုပ်ငန်းကို ကျွမ်းကျင်လုပ်သားရှားပါးမှုမှ ကာကွယ်ပေးပြီး စက်ရုံမန်နေဂျာများအား လူ့စွမ်းအားအရင်းအမြစ်ကို အဆင့်မြင့်အရည်အသွေးစစ်ဆေးခြင်း၊ စက်ပရိုဂရမ်းမင်းနှင့် ကြိုတင်ကာကွယ်ထိန်းသိမ်းခြင်း—လုပ်ငန်းလည်ပတ်မှုအတွက် ပိုမိုစနစ်တကျတန်ဖိုးတိုးစေသည့် အခန်းကဏ္ဍများအတွက် ပြန်လည်အသုံးပြုနိုင်စေပါသည်။
လက်ဖြင့်ပွတ်တိုက်ခြင်းသည် အရေးကြီးနေဆဲဖြစ်သည်
ရိုဘော့တစ်နည်းပညာတွင် အလျင်အမြန်တိုးတက်မှုများရှိသော်လည်း၊ လက်ဖြင့်ပွတ်တိုက်ခြင်းသည် သီးခြားထုတ်လုပ်မှုအခြေအနေများတွင် မဟာဗျူဟာမြောက်ခြေကုပ်ယူထားဆဲဖြစ်သည်။ အလိုအလျောက်စနစ်များသည် ပမာဏများပြားပြီး အကြိမ်ကြိမ်ပြုလုပ်နိုင်သောပတ်ဝန်းကျင်များတွင် ထူးချွန်သော်လည်း၊ ၎င်းတို့သည် ပမာဏအလွန်နည်းပါးသော ထုတ်လုပ်မှုလည်ပတ်မှုအတွက် စီးပွားရေးဆိုင်ရာအကြောင်းပြချက်နှင့် ရုန်းကန်နေရသည်။ နှစ်စဉ်ယူနစ် ၅၀၀ အောက်ကျဆင်းနေသော ထုတ်လုပ်မှုအသုတ်များအတွက်၊ ပရိုဂရမ်းမင်းအချိန်နှင့် ရောနှောထားသော ထုတ်ကုန်လိုင်းများအတွက် လက်မောင်းအဆုံးကိရိယာ (EOAT) ကုန်ကျစရိတ်များသည် အလုပ်သမားချွေတာမှုကို မကြာခဏ ကျော်လွန်လေ့ရှိသည်။
ပမာဏနည်းသော စီးပွားရေးလုပ်ငန်းများအပြင်၊ အလိုအလျောက်စနစ်သည် အလွန်စိတ်ကြိုက်ပြင်ဆင်ထားသော ဗိသုကာပစ္စည်းများဖြင့် ရုပ်ပိုင်းဆိုင်ရာ ကန့်သတ်ချက်များကို ဖြစ်ပေါ်စေပါသည်။ အချို့သော အမွေအနှစ်ဒီဇိုင်းများတွင် စံရိုဘော့ ඔප දැමීමဘီးများသည် ကိရိယာနှင့် မတိုက်မိဘဲ ရုပ်ပိုင်းဆိုင်ရာ မရောက်နိုင်သော အလွန်ထက်မြက်သော ပြင်ပအောက်ခြေများ ပါရှိသည်။ နောက်ဆုံးတွင်၊ အလွန်မြင့်မားသော မှန်အပြီးသတ်များစွာသည် နောက်ဆုံး၊ ပေါ့ပါးသော လက်ဖြင့် ပွတ်တိုက်ခြင်းအဆင့် လိုအပ်နေဆဲဖြစ်သည်။ လက်ရှိ force-torque အာရုံခံကိရိယာများသည် အလွန်အဆင့်မြင့်သော်လည်း၊ အပြစ်အနာအဆာကင်းသော၊ မှန်ကဲ့သို့ တောက်ပြောင်မှုအတွက် လိုအပ်သော အဏုကြည့်မှန်ချိန်ညှိမှုများကို အသုံးပြုသည့်အခါ လူသား၏ ထိတွေ့မှုတုံ့ပြန်ချက်ကို လုံးဝပုံတူကူးယူနိုင်ခြင်းမရှိပါ။ ဤအထူးပြုအသုံးချမှုများတွင်၊ အတွေ့အကြုံရှိ လက်မှုပညာရှင်တစ်ဦး၏ လိုက်လျောညီထွေဖြစ်သော နေရာဆိုင်ရာ ကျိုးကြောင်းဆင်ခြင်ခြင်းသည် မရှိမဖြစ်လိုအပ်ဆဲဖြစ်သည်။
အိမ်သာသုံးပစ္စည်းများ ඔප දැමීම အလိုအလျောက်စနစ်က ဘာတွေကို အကျုံးဝင်စေသလဲ
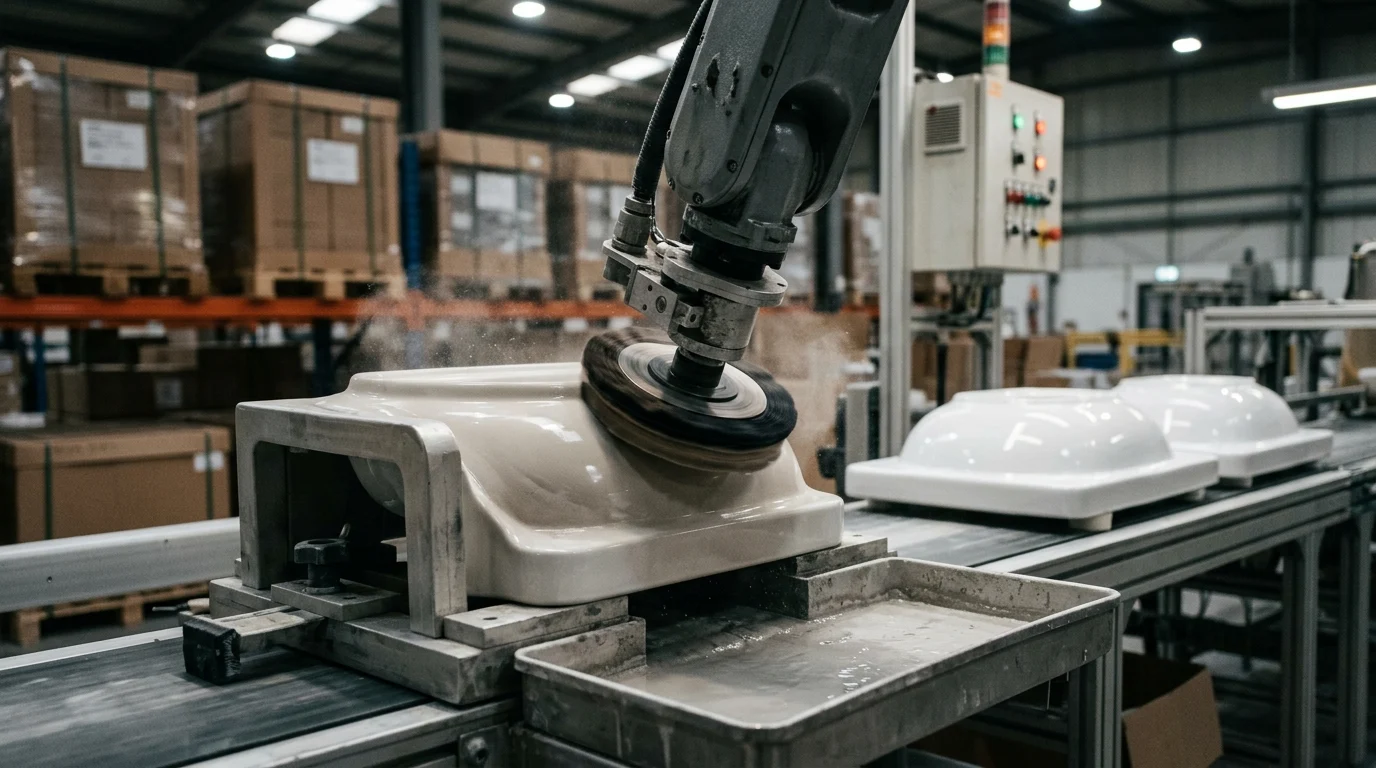
ပိုက်လိုင်းဟာ့ဒ်ဝဲအတွက် ඔප දැමීම အလိုအလျောက်လုပ်ဆောင်ခြင်း၏ အတိုင်းအတာကို နားလည်ခြင်းသည် ရရှိနိုင်သောနည်းပညာများကို ၎င်းတို့၏ လူသားဝင်ရောက်စွက်ဖက်မှုအဆင့်နှင့် කිරිපත්මීම ရှုပ်ထွေးမှုအဆင့်အပေါ် အခြေခံ၍ အမျိုးအစားခွဲခြားရန် လိုအပ်ပါသည်။ သတ္တုပစ္စည်းများအတွက်၊ မျက်နှာပြင်အပြီးသတ်ခြင်း၏ ရောင်စဉ်တန်းတွင် အခြေခံစက်ပိုင်းဆိုင်ရာ အကူအညီပေးထားသော စက်များမှသည် အလိုအလျောက်ကိရိယာအစားထိုးနိုင်သည့် အဆင့်မြင့် multi-axis robotic cell များအထိ အရာအားလုံး ပါဝင်သည်။
လက်ဖြင့်၊ တစ်ပိုင်းအလိုအလျောက် နှင့် အပြည့်အဝအလိုအလျောက် ඔප දැමීම
သတ္တုသန့်ရှင်းရေးပစ္စည်းများကို ඔප දැමීමීමကို ကွဲပြားသော လုပ်ငန်းလည်ပတ်မှုအဆင့်သုံးဆင့်ခွဲခြားနိုင်သည်။ လက်ဖြင့် ඔප දැමීමීමသည် လူသားအော်ပရေတာများအပေါ်တွင် အပြည့်အဝမူတည်ပြီး လည်ပတ်နေသော ပွတ်တိုက်ဘီးပေါ်တွင် အလုပ်အပိုင်းအစကို ကိုယ်တိုင်လိမ်းပေးသည်။ တစ်ပိုင်းအလိုအလျောက် ඔප දැමීමသည် စက်ပိုင်းဆိုင်ရာ တည်ငြိမ်မှုကို ဖြစ်ပေါ်စေပြီး အော်ပရေတာသည် အစိတ်အပိုင်းကို တင်သော်လည်း စက်သည် ပုံသေ ඔප දැමීම လည်ပတ်သည့် လှည့်ပတ်မှုဇယားများ သို့မဟုတ် cam-driven စက်များကို အသုံးပြုလေ့ရှိသည်။ အပြည့်အဝ အလိုအလျောက် ඔප දැමීමීමීමသည် ခေတ်မီသော ပွတ်တိုက်ထုတ်ပေးသည့်စနစ်များနှင့် force-torque အာရုံခံကိရိယာများနှင့် ပေါင်းစပ်ထားသော 6-axis သို့မဟုတ် 7-axis စက်မှုလုပ်ငန်းသုံး စက်ရုပ်များကို အသုံးပြု၍ လုပ်ငန်းစဉ်တစ်ခုလုံးကို လူသားဝင်ရောက်စွက်ဖက်မှုမရှိဘဲ ကိုင်တွယ်သည်။
| ပွတ်တိုက်ခြင်းနည်းလမ်း | ပုံမှန်ထွက်ရှိမှု (ယူနစ်/နာရီ) | ပျမ်းမျှချို့ယွင်းမှုနှုန်း | ကိရိယာတန်ဆာပလာ ပြောင်းလွယ်ပြင်လွယ်ရှိမှု |
|---|---|---|---|
| လက်စွဲစာအုပ် | ၁၅ - ၂၅ | ၁၀% - ၁၅% | အလွန်မြင့်မားသည် |
| တစ်ပိုင်းအလိုအလျောက်စနစ် | ၄၀ - ၆၀ | ၄% - ၈% | အလယ်အလတ် |
| အပြည့်အဝ အလိုအလျောက်လုပ်ဆောင်ခြင်း | ၈၀ - ၁၂၀ | အနိမ့်မှ အလယ်အလတ် |
မှတ်ချက်- အထွက်နှုန်းနှင့် ချို့ယွင်းချက်နှုန်းများသည် နိုင်ငံ၊ ထုတ်ကုန်ရောနှောမှုနှင့် အထက်ပိုင်းသွန်းလောင်းခြင်း အရည်အသွေးပေါ် မူတည်၍ သိသိသာသာကွဲပြားပါသည်။ အပြည့်အဝ အလိုအလျောက်စနစ်များအတွက်
နှိုင်းယှဉ်ချက်တွင် ပြသထားသည့်အတိုင်း၊ အပြည့်အဝ အလိုအလျောက်လုပ်ဆောင်သည့်စနစ်များသည် ထုတ်ကုန်ပြောင်းလဲမှုများကို လိုက်လျောညီထွေဖြစ်စေရန် သိသာထင်ရှားသော ရှေ့ပြေးအင်ဂျင်နီယာပညာ လိုအပ်သော်လည်း၊ ထုတ်လုပ်မှုပမာဏကို သိသိသာသာ တိုးမြှင့်ပေးပြီး ချို့ယွင်းချက်များကို လျှော့ချပေးပါသည်။
ခက်ခဲသော ထုတ်ကုန်ဂျီသြမေတြီများနှင့် မျက်နှာပြင်ဇုန်များ
အထူးသဖြင့် သန့်ရှင်းရေးပစ္စည်းများ၊ ခေတ်မီရေပိုက်ခေါင်းများ နှင့် ရေချိုးခေါင်းများသည် ၎င်းတို့၏ ရှုပ်ထွေးသော ဂျီဩမေတြီများကြောင့် နာမည်ကြီးသည်။ ပြန့်ကားနေသော မညီမျှသော မျဉ်းကွေးများ၊ ချွန်ထက်သော အကူးအပြောင်းအနားများနှင့် ကျဉ်းမြောင်းသော အတွင်းပိုင်း အချင်းဝက်များသည် ပွတ်တိုက်မှု အဆက်မပြတ် ထိန်းသိမ်းရန်အတွက် သိသာထင်ရှားသော စိန်ခေါ်မှုများကို ဖြစ်ပေါ်စေသည်။ ඔප දැමීමဘီးသည် ချွန်ထက်သော အစွန်းပေါ်တွင် စက္ကန့်ပိုင်းအတွင်း အချိန်ကြာမြင့်စွာ တည်ရှိနေပါက ဂျီဩမေတြီကို ပြောင်းလဲစေပြီး ပယ်ချခံရသော အစိတ်အပိုင်းကို ဖြစ်ပေါ်စေနိုင်သည်။
Offline Programming (OLP) ဆော့ဖ်ဝဲလ်နှင့် တက်ကြွသော လိုက်နာမှုကိရိယာများကို အသုံးပြုခြင်းဖြင့် အလိုအလျောက်စနစ်သည် ဤခက်ခဲသောဇုန်များကို လွှမ်းခြုံထားသည်။ OLP သည် အင်ဂျင်နီယာများအား ඔප දැමීමလမ်းကြောင်းတစ်ခုလုံးကို virtual environment တွင် တုပနိုင်စေပြီး ကိရိယာ-လမ်းကြောင်း သွေဖည်မှုများကို +/- 0.1 မီလီမီတာ ၏ တင်းကျပ်သော သည်းခံနိုင်စွမ်းအတွင်း ထိန်းသိမ်းထားနိုင်ကြောင်း သေချာစေသည်။ ဤတိကျမှုအဆင့်သည် အခက်ခဲဆုံးမျက်နှာပြင်ဇုန်များပင် သွန်းလောင်းခြင်း၏ အခြေခံဂျီသြမေတြီကို မထိခိုက်စေဘဲ တစ်ပြေးညီ ပွတ်တိုက်မှုကုသမှုကို ရရှိကြောင်း အာမခံပါသည်။
ඔප දැමීමနည်းလမ်းများကို နှိုင်းယှဉ်နည်း
အကောင်းဆုံး ඔප දැමීමနည်းလမ်းကို ရွေးချယ်ရန်အတွက် စက်ရုံ၏ လက်ရှိစွမ်းရည်များနှင့် အနာဂတ်ထုတ်လုပ်မှုရည်မှန်းချက်များကို တိကျပြီး အချက်အလက်ဗဟိုပြု အကဲဖြတ်ရန် လိုအပ်ပါသည်။ ဤနည်းလမ်းများကို နှိုင်းယှဉ်ခြင်းသည် ရိုးရှင်းသော တစ်နာရီလျှင်ယူနစ်တိုင်းတာမှုများထက် ကျော်လွန်ပါသည်။ ၎င်းသည် လုပ်ငန်းစဉ်တည်ငြိမ်မှု၊ သုံးစွဲမှုအသုံးပြုမှုနှင့် ရေရှည်ဘဏ္ဍာရေးအကျိုးအမြတ်များကို ပြည့်စုံစွာ အကဲဖြတ်ရန် လိုအပ်ပါသည်။
အဓိက အကဲဖြတ်စံနှုန်းများ
ඔප දැමීමနည်းလမ်းများကို အကဲဖြတ်ရာတွင် အင်ဂျင်နီယာများသည် တသမတ်တည်းဖြစ်မှု၊ ထုတ်လုပ်မှုပမာဏနှင့် စွန့်ပစ်ပစ္စည်းလျှော့ချရေးကို ဦးစားပေးရမည်။ လက်ဖြင့်လုပ်ဆောင်ရာတွင် မောပန်းမှုသည် ရွေ့လျားမှုတိုးတက်လာသည်နှင့်အမျှ တသမတ်တည်းဖြစ်မှုကို မလွဲမသွေ ယိုယွင်းစေပြီး မျက်နှာပြင်ပြီးစီးမှုအမျိုးမျိုးကို ဖြစ်ပေါ်စေသည်။ အလိုအလျောက်စနစ်သည် ဤကွဲပြားမှုကို ဖယ်ရှားပေးပြီး ထုတ်လုပ်မှုစက်ဝန်း၏ အစနှင့်အဆုံးတွင် တူညီသောတိကျမှုဖြင့် လည်ပတ်သည်။
အရေးကြီးသော အကဲဖြတ်စံနှုန်းတစ်ခုမှာ first-pass yield (FPY) ဖြစ်သည်။ အလိုအလျောက်လိုင်းများသည် စံဂျီသြမေတြီများအတွက် ၉၈% ကျော် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ထားသော FPY ကို ပစ်မှတ်ထားလေ့ရှိပြီး လက်ဖြင့်ပြုလုပ်ထားသောဌာနများတွင် သမိုင်းတစ်လျှောက်တွင် မြင်တွေ့ခဲ့ရသော ငြင်းပယ်မှုနှုန်းမြင့်မားမှုကို ထိရောက်စွာလျှော့ချပေးပြီး ၎င်းသည် electroplating စွမ်းဆောင်ရည်ကို အကြီးအကျယ်ထိခိုက်စေပါသည်။ FPY ကို တည်ငြိမ်စေခြင်းဖြင့် ထုတ်လုပ်သူများသည် ပြန်လည်ပြုပြင်ခြင်း၏ ကုန်ကျစရိတ်များကို ရှောင်ရှားနိုင်ပြီး ၎င်းတို့၏ ಒಟ್ಟಾರೆထုတ်လုပ်မှုစီးဆင်းမှုကို ပိုမိုကောင်းမွန်စေသည်။
ပွတ်တိုက်ပစ္စည်းများ၊ ကိရိယာဖိအားနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှု
အောင်မြင်သော ඔප දැමීමීම၏ အဓိကအချက်မှာ ඔප දැමීමနှင့် သတ္တုမျက်နှာပြင်ကြား အပြန်အလှန် ဆက်သွယ်မှုတွင် တည်ရှိသည်။ လက်ဖြင့် တပ်ဆင်မှုများတွင်၊ ඔප දැමීමဘီး ယိုယွင်းလာသည်နှင့်အမျှ အော်ပရေတာများသည် ကိရိယာဖိအားကို ချိန်ညှိရန် အလိုလိုသိစိတ်ကို အားကိုးကြသည်။ အလိုအလျောက်စနစ်များသည် ဤအလိုလိုသိစိတ်ကို တက်ကြွသောအားထိန်းချုပ်မှုနည်းပညာဖြင့် အစားထိုးသည်။
စက်ရုပ်ဆဲလ်များသည် စက်ရုပ်လက်ကောက်ဝတ် သို့မဟုတ် ඔප දැමීම spindle တွင်တပ်ဆင်ထားသော force-torque sensor များကို အသုံးပြုသည်။ ဤ sensor များသည် စက်ရုပ်၏အနေအထားကို အဆက်မပြတ် ထိတွေ့မှုအားကို ထိန်းသိမ်းရန် dynamically ချိန်ညှိပေးပြီး၊ သတ်မှတ်ထားသော alloy နှင့် abrasive အမျိုးအစားပေါ် မူတည်၍ ပုံမှန်အားဖြင့် 20 မှ 50 Newtons အထိရှိသော သရုပ်ဖော်စံနှုန်းတစ်ခုဖြစ်သည်။ အရေးကြီးသည်မှာ ကြေးဝါ၊ ဇင့်သတ္တုစပ်များနှင့် သံမဏိတို့တွင် ထူးခြားသော မာကျောမှုနှင့် အပူဂုဏ်သတ္တိများရှိသည်။ ဆိုလိုသည်မှာ spindle ပါဝါ၊ abrasive ရွေးချယ်မှုနှင့် စက်ရုပ်ထိတွေ့မှုအားများသည် အထွေထွေချဉ်းကပ်မှုထက် ပစ္စည်းအလိုက် ချိန်ညှိမှု လိုအပ်ပါသည်။ ဤစဉ်ဆက်မပြတ်၊ ပစ္စည်းအလိုက် ချိန်ညှိထားသော လုပ်ငန်းစဉ်ထိန်းချုပ်မှုသည် ပစ္စည်းဖယ်ရှားခြင်းကို တစ်ပြေးညီဖြစ်စေပြီး အလွန်အကျွံ၊ မညီမညာ ဟောင်းနွမ်းမှုကို ကာကွယ်ခြင်းဖြင့် abrasive belts များနှင့် ဘီးများ၏ သက်တမ်းကို တိုးချဲ့ပေးသည်။
ကုန်ကျစရိတ် မောင်းနှင်အားများနှင့် ROI
လက်ဖြင့် ඔප දැමීමနှင့် အလိုအလျောက် දැමීමීම කිරීමීම කිමීමීම කිමීම් ...
| ကုန်ကျစရိတ် မောင်းနှင်အား | လက်ဖြင့် ඔප දැමීම | အပြည့်အဝ အလိုအလျောက် ඔප දැමීම |
|---|---|---|
| ခန့်မှန်းအရင်းအနှီး | အနိမ့်ဆုံး ($၂,၀၀၀ မှ $၅,၀၀၀/ဘူတာ) | မြင့်မားသော ($၁၅၀,၀၀၀ - $၃၅၀,၀၀၀/ဖုန်း) |
| ပွတ်တိုက်စားသုံးမှု | မြင့်မားသော (ဖိအား မတည်ငြိမ်ခြင်း) | အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ထားသည် (Force-torque ထိန်းချုပ်ထားသည်) |
| အလုပ်သမားကုန်ကျစရိတ် (OpEx) | မြင့်မားသော (ဒေသတွင်း အလုပ်သမား arbitrage နှင့် အပြည့်အဝ ဝန်ထုပ်ဝန်ပိုး လုပ်ခလစာနှုန်းထားများပေါ် မူတည်သည်) | အနိမ့် (ဆဲလ် ၃-၄ ခုလျှင် ကြီးကြပ်ရေးမှူး ၁ ဦး) |
| ပြန်လည်ပြုပြင်ခြင်းနှင့် စွန့်ပစ်ခြင်းကုန်ကျစရိတ်များ | မြင့်မားသော (ငြင်းပယ်မှုနှုန်း ၁၀-၁၅%) | အနည်းဆုံး (ပစ်မှတ်ထားခြင်း |
ပုံမှန် အလတ်စားမှ အကြီးစား ထုတ်လုပ်သူတစ်ဦးအတွက်၊ နှစ်ဆိုင်းခွဲစနစ်ဖြင့် လည်ပတ်နေသော အပြည့်အဝ အလိုအလျောက် ඔප දැමීම ဆဲလ်အတွက် ရင်းနှီးမြှုပ်နှံမှုအပေါ် ပြန်ရငွေ (ROI) သည် ယေဘုယျအားဖြင့် ၁၈ လမှ ၃၆ လကြားတွင် ကျရောက်ပါသည်။ သို့သော်၊ ဤစံနှုန်းကို ဖုံးကွယ်ထားသော အလိုအလျောက်ကုန်ကျစရိတ်များကြောင့် သိသိသာသာ ပြောင်းလဲနိုင်ပါသည်။ စနစ်ပေါင်းစပ်မှု၊ ဆော့ဖ်ဝဲလိုင်စင်၊ ကြိုတင်ကာကွယ်ထိန်းသိမ်းမှုနှင့် အပိုပစ္စည်းများအားလုံးသည် ဆက်လက်လုပ်ဆောင်နေသော အရင်းအနှီး လိုအပ်ပါသည်။ စစ်မှန်သော ROI အချိန်ဇယားသည် ဒေသဆိုင်ရာ အလုပ်သမားနှုန်းထားများ၊ သီးခြားထုတ်ကုန်ရောနှောမှုနှင့် ရလဒ်အနေဖြင့် စွန့်ပစ်ပစ္စည်းလျှော့ချမှုတို့နှင့်အတူ ဤအချက်များပေါ် မူတည်၍ သိသိသာသာ ကွဲပြားပါသည်။
အလိုအလျောက် ඔප දැමීමသို့ မည်သို့ကူးပြောင်းရမည်နည်း။
ရိုးရာလက်ဖြင့် အဓိကထားသော သတ္တုပုံသွင်းစက်ရုံမှ အလိုအလျောက် အပြီးသတ်ဌာနသို့ ကူးပြောင်းခြင်းသည် ရှုပ်ထွေးသော အင်ဂျင်နီယာပရောဂျက်တစ်ခုဖြစ်သည်။ နှောင့်ယှက်ဖျက်ဆီးတတ်သော ထုတ်လုပ်မှု ရပ်တန့်ချိန်ကို ရှောင်ရှားရန် စေ့စပ်သေချာစွာ စီစဉ်ခြင်း၊ လက်ရှိလုပ်ငန်းများ၏ တိကျသော အခြေခံမူနှင့် စက်ပစ္စည်းပေါင်းစပ်မှုအတွက် စနစ်တကျ ချဉ်းကပ်မှုတစ်ခု လိုအပ်သည်။
ချို့ယွင်းချက်များ၊ အချိန်နှင့် လုပ်အားအသုံးပြုမှုကို စစ်ဆေးခြင်း
လက်ရှိလက်စွဲလုပ်ငန်းစဉ်ကို ပြည့်စုံသောစာရင်းစစ်ခြင်းဖြင့် အသွင်ကူးပြောင်းမှုစတင်သည်။ ထုတ်လုပ်သူများသည် ၎င်းတို့၏လက်ရှိချို့ယွင်းချက်အမျိုးအစားများကို ပမာဏသတ်မှတ်ရမည်ဖြစ်ပြီး လူသားအော်ပရေတာများသည် သတ်မှတ်ထားသော ဂျီသြမေတြီများနှင့် မည်သည့်နေရာတွင် အခက်အခဲကြုံတွေ့နေရသည်ကို တိတိကျကျ ထောက်ပြရမည်ဖြစ်သည်။ တစ်ချိန်တည်းမှာပင်၊ စွမ်းဆောင်ရည်စံနှုန်းများ ချမှတ်ရန်အတွက် အချိန်စာရင်းစစ်ဆေးခြင်းသည် မရှိမဖြစ်လိုအပ်ပါသည်။
ဥပမာအားဖြင့်၊ လက်စွဲအော်ပရေတာတစ်ဦးသည် အဆင့်များစွာ ඔප දැමීමීම အစီအစဉ်တစ်ခုကို ပြီးမြောက်ရန် ပျမ်းမျှ စက္ကန့် ၁၈၀ လိုအပ်ပါက စံကြေးဝါရေပိုက်ခေါင်းကိုယ်ထည်အင်ဂျင်နီယာအဖွဲ့သည် တစ်ပြိုင်နက်တည်းလည်ပတ်မှုများနှင့် ကိရိယာလမ်းကြောင်းလမ်းကြောင်းများကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းဖြင့် အချိန်ကို ၄၅ စက္ကန့်အထိ လျှော့ချနိုင်သော အလိုအလျောက်ဆဲလ်တစ်ခုကို ဒီဇိုင်းဆွဲရန် ဤအခြေခံကို အသုံးပြုမည်ဖြစ်သည်။
အဓိက ပစ္စည်းကိရိယာ သတ်မှတ်ချက်များ
သန့်ရှင်းရေးအတွက် အသုံးပြုသော လေးလံသော သွန်းလောင်းမှုများနှင့် သီးခြားသတ္တုစပ်များကို ကိုင်တွယ်ရန်အတွက် မှန်ကန်သော ပစ္စည်းကိရိယာများကို ရွေးချယ်ခြင်းသည် အရေးကြီးပါသည်။ စက်ရုပ်ဝန်တင်ဆောင်မှုနှင့် ඔප දැමීම spindle သတ်မှတ်ချက်များသည် ပစ္စည်းကိရိယာများ၏ အလေးချိန်နှင့် လိုအပ်သော ပစ္စည်းဖယ်ရှားမှုနှုန်းထားများနှင့် ကိုက်ညီရမည်။
စက်မှုလုပ်ငန်းသုံး ရိုဘော့များသည် ကိုင်တွယ်ရန် ၂၀ မှ ၅၀ ကီလိုဂရမ်အထိ ဝန်တင်စွမ်းရည် လိုအပ်လေ့ရှိသည်။ လေးလံသော ကြေးဝါသွန်းလုပ်မှုများ သို့မဟုတ် ကြီးမားသော ပွတ်တိုက်ကိရိယာများကို ကိုင်တွယ်ခြင်း။ ဤအဆင့်သတ်မှတ်ချက်သည် faucet ကိုယ်ထည်တစ်ခုတည်းထက် အစိတ်အပိုင်းများစွာပါဝင်သော fixtures သို့မဟုတ် လေးလံသော ကိုင်ဆောင်ထားသည့် jigs များကို ထည့်သွင်းစဉ်းစားလေ့ရှိသည်။ ထို့အပြင်၊ polishing spindles များသည် ဝန်အောက်တွင် ရပ်တန့်ခြင်းကို ကာကွယ်ရန် လုံလောက်သော torque ကို ပေးဆောင်ရမည်။ သတ္တု၏ မာကျောမှုပေါ် မူတည်၍ ၎င်းသည် ယေဘုယျအားဖြင့် 5 မှ 15 kW အထိ spindle power အဆင့်သတ်မှတ်ချက် လိုအပ်သည်။ ဤကန့်သတ်ချက်များအောက်တွင် စက်ပစ္စည်းများကို သတ်မှတ်ခြင်းသည် အလွန်အကျွံတုန်ခါမှု၊ မျက်နှာပြင်အပြီးသတ်မှုညံ့ဖျင်းခြင်းနှင့် အရှိန်မြှင့်စက်ပိုင်းဆိုင်ရာ ယိုယွင်းပျက်စီးမှုများကို ဖြစ်ပေါ်စေလိမ့်မည်။
စတင်အသုံးပြုခြင်း၊ အတည်ပြုခြင်းနှင့် အော်ပရေတာ လေ့ကျင့်ပေးခြင်း
အကူးအပြောင်း၏ နောက်ဆုံးအဆင့်တွင် အလုပ်သမားအင်အား လိုက်လျောညီထွေဖြစ်အောင် လုပ်ဆောင်ခြင်းနှင့်အတူ တင်းကျပ်သော စက်ရုံလက်ခံမှုစမ်းသပ်ခြင်း (FAT) နှင့် ဆိုက်လက်ခံမှုစမ်းသပ်ခြင်း (SAT) တို့ ပါဝင်သည်။ လမ်းကြောင်းအတည်ပြုခြင်းနှင့် ကနဦး Ra အတည်ပြုခြင်းသည် ပေါင်းစပ်သူ၏ စက်ရုံတွင် FAT အဆင့်အတွင်း ပုံမှန်အားဖြင့် စတင်လေ့ရှိသည်။ ပို့ဆောင်ပြီးနောက်၊ အလိုအလျောက်ဆဲလ်ကို စတင်အသုံးပြုရန်အတွက် အင်ဂျင်နီယာများသည် စက်ရုပ်လမ်းကြောင်းများကို အသေးစိတ်ချိန်ညှိခြင်း၊ ပွတ်တိုက်ပေးသည့်နှုန်းထားများကို ချိန်ညှိခြင်းနှင့် မျက်နှာပြင်အပြီးသတ်များသည် တိုက်ရိုက်ထုတ်လုပ်မှုပတ်ဝန်းကျင်တွင် သတ်မှတ်ထားသော အဆင့်မြင့်လျှပ်စစ်ဓာတ်အားလိုအပ်ချက်များနှင့် ကိုက်ညီမှုရှိမရှိ အတည်ပြုခြင်းတို့ ပါဝင်သည်။
အလားတူအရေးကြီးသည်မှာ အော်ပရေတာသင်တန်းဖြစ်သည်။ အလိုအလျောက်စနစ်သည် စုစုပေါင်း ඔප දැමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීමීම။ အလိုအလျောက်စနစ်သည် စုစုပေါင်း ඔප දැමී ...
မှန်ကန်သော အလိုအလျောက်စနစ် မဟာဗျူဟာကို မည်သို့ရွေးချယ်ရမည်နည်း
အလိုအလျောက်စနစ်များကို လက်ခံကျင့်သုံးခြင်းသည် လုံးဝလက်ဖြင့်စနစ် သို့မဟုတ် အပြည့်အဝစက်ရုပ်စနစ်များအကြား ဒွိစုံဆုံးဖြတ်ချက်မဟုတ်ပါ။ ပိုက်လိုင်းဟာ့ဒ်ဝဲထုတ်လုပ်သူများသည် ၎င်းတို့၏ အလိုအလျောက်စနစ်ဗျူဟာကို ၎င်းတို့၏ သီးခြားထုတ်ကုန်ရောနှောမှု၊ စက်ရုံအခြေခံအဆောက်အအုံနှင့် ဒေသဆိုင်ရာလိုက်နာမှုဆိုင်ရာအမိန့်များနှင့် ချိန်ညှိရမည်ဖြစ်ပြီး ရေရှည်တည်တံ့ပြီး အကျိုးအမြတ်ရှိသော ဖြန့်ကျက်မှုကို သေချာစေရမည်။
Semi-Automation က ပိုကောင်းတဲ့ ရွေးချယ်မှု ဖြစ်တဲ့အခါ
အပြည့်အဝ အလိုအလျောက်လုပ်ဆောင်နိုင်သော ၆-ဝင်ရိုး ရိုဘော့တစ်ဆဲလ်များသည် ပမာဏများပြီး ရောနှောမှုနည်းသော ထုတ်လုပ်မှုပတ်ဝန်းကျင်များအတွက် အသင့်တော်ဆုံးဖြစ်သည်။ သို့သော် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်များ မကြာခဏပြောင်းလဲလေ့ရှိသော ရောနှောမှုမြင့်မားပြီး အလတ်စားပမာဏကတ်တလောက်ကို ကိုင်တွယ်ဖြေရှင်းနေရသော ထုတ်လုပ်သူများအတွက် တစ်ပိုင်းအလိုအလျောက်လုပ်ဆောင်ခြင်းသည် မကြာခဏဆိုသလို သာလွန်ကောင်းမွန်သော လုပ်ငန်းလည်ပတ်မှုဟန်ချက်ညီမှုကို ရရှိစေပါသည်။
တစ်ပိုင်းအလိုအလျောက် CNC ඔප දැමීමစက်များ သို့မဟုတ် ပရိုဂရမ်ရေးသားနိုင်သော လည်ပတ်စားပွဲများသည် ပိုမိုမြန်ဆန်သော စနစ်ထည့်သွင်းချိန်နှင့် ပိုမိုပြောင်းလွယ်ပြင်လွယ်ရှိမှုကို ပေးစွမ်းသည်။ စက်ရုံတစ်ခုသည် ၁၅ မိနစ်ထက်နည်းသော ထုတ်ကုန်ပြောင်းလဲမှုများကို မကြာခဏပြုလုပ်ရန် လိုအပ်ပါက၊ တစ်ပိုင်းအလိုအလျောက်ဗျူဟာသည် ရှုပ်ထွေးသော စက်ရုပ်လှုပ်ရှားမှုနှင့်ဆက်စပ်နေသော လေးလံသော ပရိုဂရမ်ရေးသားခြင်း ကုန်ကျစရိတ်မရှိဘဲ လိုအပ်သော စက်ပိုင်းဆိုင်ရာ ညီညွတ်မှုကို ပေးစွမ်းသည်။
အရည်အသွေးစံနှုန်းများ၊ လိုက်နာမှုနှင့် စက်ရုံအပြင်အဆင်
ရွေးချယ်ထားသော အလိုအလျောက်စနစ် မဟာဗျူဟာသည် တင်းကျပ်သော ပတ်ဝန်းကျင်ဆိုင်ရာ လိုက်နာမှုနှင့် ရုပ်ပိုင်းဆိုင်ရာ နေရာချထားမှု ကန့်သတ်ချက်များကိုလည်း ထည့်သွင်းစဉ်းစားရမည်။ အလိုအလျောက် ඔප දැමීමသည် အလွန်ပြင်းအားများသော သတ္တုဖုန်မှုန့်များကို ထုတ်လုပ်ပေးသောကြောင့် ခိုင်မာသော ထုတ်ယူမှုစနစ်များ လိုအပ်ပါသည်။
အဓိကအချက်များ
- တသမတ်တည်းရှိသော ဂျီသြမေတြီနှင့် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်သော မျက်နှာပြင်လိုအပ်ချက်များသည် ရိုဘော့တစ်ပရိုဂရမ်းမင်းနှင့် ကိရိယာရင်းနှီးမြှုပ်နှံမှုကို မှန်ကန်ကြောင်းသက်သေပြနိုင်သည့် ပမာဏများသော သန့်ရှင်းရေးပစ္စည်းထုတ်လုပ်မှုအတွက် ඔප දැමීම အလိုအလျောက်စနစ်ကို အသုံးပြုပါ။
- porosity၊ အလွန်အကျွံ flash နှင့် အတိုင်းအတာကွဲပြားမှုများသည် စက်ရုပ်များ တည်ငြိမ်သော polishing ရလဒ်များရရှိရန် တားဆီးနိုင်သောကြောင့် အလိုအလျောက်လုပ်ဆောင်ခြင်းမပြုမီ upstream casting အရည်အသွေးကို ထိန်းချုပ်ပါ။
- အဆင့်မြင့် လျှပ်စစ်ဓာတ်ဖြင့် ಲೇಪခြင်း အပလီကေးရှင်းများအတွက် ပရီမီယံ သတ္တု သန့်ရှင်းရေးပစ္စည်းများကို ပြင်ဆင်သည့်အခါ Ra 0.2 µm အောက် မျက်နှာပြင် ကြမ်းတမ်းမှုကို ပစ်မှတ်ထားပါ။
- စီမံကိန်းလုပ်သားအင်အားပြောင်းလဲမှုကြောင့် လိုင်းတစ်ခုလျှင် တိုက်ရိုက်ပွတ်တိုက်ခြင်းလုပ်သားအင်အား ၆၀% မှ ၈၀% အထိ လျော့ကျသွားပြီး အော်ပရေတာများကို စစ်ဆေးခြင်း၊ ပရိုဂရမ်ရေးဆွဲခြင်းနှင့် ကြိုတင်ကာကွယ်ထိန်းသိမ်းခြင်းအတွက် ပြန်လည်နေရာချထားပါသည်။
- တစ်နှစ်လျှင် ယူနစ် ၅၀၀ အောက် အသုတ်များအတွက်၊ လက်ဖြင့်ပွတ်တိုက်ခြင်း၊ လက်လှမ်းမမီသော အောက်ခံဖြတ်တောက်မှုများ၊ စိတ်ကြိုက်ဒီဇိုင်းများနှင့် နောက်ဆုံးမှန်ကဲ့သို့ အပြီးသတ်ပြုပြင်မှုများအတွက် ရွေးချယ်ထားသော လက်ဖြင့်ပွတ်တိုက်ခြင်းကို ထိန်းသိမ်းထားပါ။
မကြာခဏမေးလေ့ရှိသော မေးခွန်းများ
အိမ်သာသုံးပစ္စည်းများ ඔප දැමීම အလိုအလျောက်စနစ်က ဘာအတွက် အသုံးဝင်သလဲ။
မျက်နှာပြင်အပြီးသတ်ခြင်းတွင်၊ ၎င်းသည် ကြွေထည်ပစ္စည်းများအစား ရေပိုက်ခေါင်းများ၊ ကြေးဝါအစိတ်အပိုင်းများ၊ ဇင့်အလွိုင်းအစိတ်အပိုင်းများနှင့် သံမဏိပိုက်လိုင်းဟာ့ဒ်ဝဲကဲ့သို့သော သတ္တုသန့်ရှင်းရေးပစ္စည်းများနှင့် အဓိကသက်ဆိုင်သည်။
လျှပ်စစ်ဓာတ်ဖြင့် ಲೇಪခြင်းမပြုမီ အလိုအလျောက် ಲೇಪခြင်းသည် အဘယ်ကြောင့် အရေးကြီးသနည်း။
အဆင့်မြင့်လျှပ်စစ်ဓာတ်ဖြင့် ಲೇಪခြင်းတွင် မကြာခဏ အလွန်တသမတ်တည်းရှိသော မျက်နှာပြင်များ လိုအပ်လေ့ရှိပြီး များသောအားဖြင့် Ra 0.2 µm အောက်ရှိ မျက်နှာပြင်များ လိုအပ်ပါသည်။ စက်ရုပ်ဖြင့် ကြိတ်ခွဲခြင်းနှင့် ಲೇಪခြင်းသည် မျက်နှာပြင်ကြမ်းတမ်းမှုကို ထိန်းချုပ်ရန်နှင့် ಲೇಪပြီးနောက် မြင်သာလာသော ချို့ယွင်းချက်များကို လျှော့ချရန် ကူညီပေးပါသည်။
စက်ရုပ်ဖြင့် ඔප දැමීම් ...
အမြဲတမ်းတော့ မဟုတ်ပါဘူး။ စက်ရုပ်များသည် ထပ်ခါတလဲလဲ ထုတ်လုပ်နိုင်သော၊ ပမာဏများများ ထုတ်လုပ်ရာတွင် အားအကောင်းဆုံးဖြစ်သော်လည်း၊ ပမာဏအလွန်နည်းသော၊ ရှုပ်ထွေးသော အောက်ခံဖြတ်တောက်မှုများ၊ ရိုးရာဒီဇိုင်းများ သို့မဟုတ် နောက်ဆုံး မှန်ကဲ့သို့ အပြီးသတ်ပြုပြင်မှုများအတွက် လက်ဖြင့် ඔප දැමීම လိုအပ်နိုင်ပါသည်။
စက်ရုပ် ඔප දැමීමလိုင်းတစ်ခုက အလုပ်သမားအင်အား ဘယ်လောက်လျှော့ချနိုင်မလဲ။
ကောင်းမွန်စွာ စီစဉ်ထားသော စက်ရုပ် ඔප දැමීම ဆဲလ်တစ်ခုသည် ထုတ်လုပ်မှုလိုင်းတစ်ခုလျှင် တိုက်ရိုက် ඔප දැමීම လုပ်အားလိုအပ်ချက်ကို ၆၀% မှ ၈၀% ခန့် လျှော့ချပေးနိုင်ပြီး အလုပ်သမားများကို စစ်ဆေးခြင်း၊ ပရိုဂရမ်ရေးဆွဲခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းခြင်း အခန်းကဏ္ဍများသို့ ရွှေ့ပြောင်းပေးနိုင်ပါသည်။
အိမ်သာသုံးပစ္စည်းများကို အလိုအလျောက် ඔප දැමීමမလုပ်ဆောင်မီ မည်သည့်အရာကို ထိန်းချုပ်ရမည်နည်း။
အထက်ပိုင်း သွန်းလောင်းခြင်း အရည်အသွေးကို ထပ်ခါတလဲလဲ ပြုလုပ်နိုင်ရမည်။ အလိုအလျောက်စနစ်များသည် ကျွမ်းကျင်သော လူသားအော်ပရေတာကဲ့သို့ မခန့်မှန်းနိုင်သော ချို့ယွင်းချက်များကို ပြန်လည်ဖြည့်ဆည်းပေးနိုင်ခြင်းမရှိသောကြောင့် porosity၊ flash နှင့် dimensional variation တို့သည် စက်ရုပ်၏ တည်ငြိမ်မှုကို ထိခိုက်စေနိုင်သည်။