


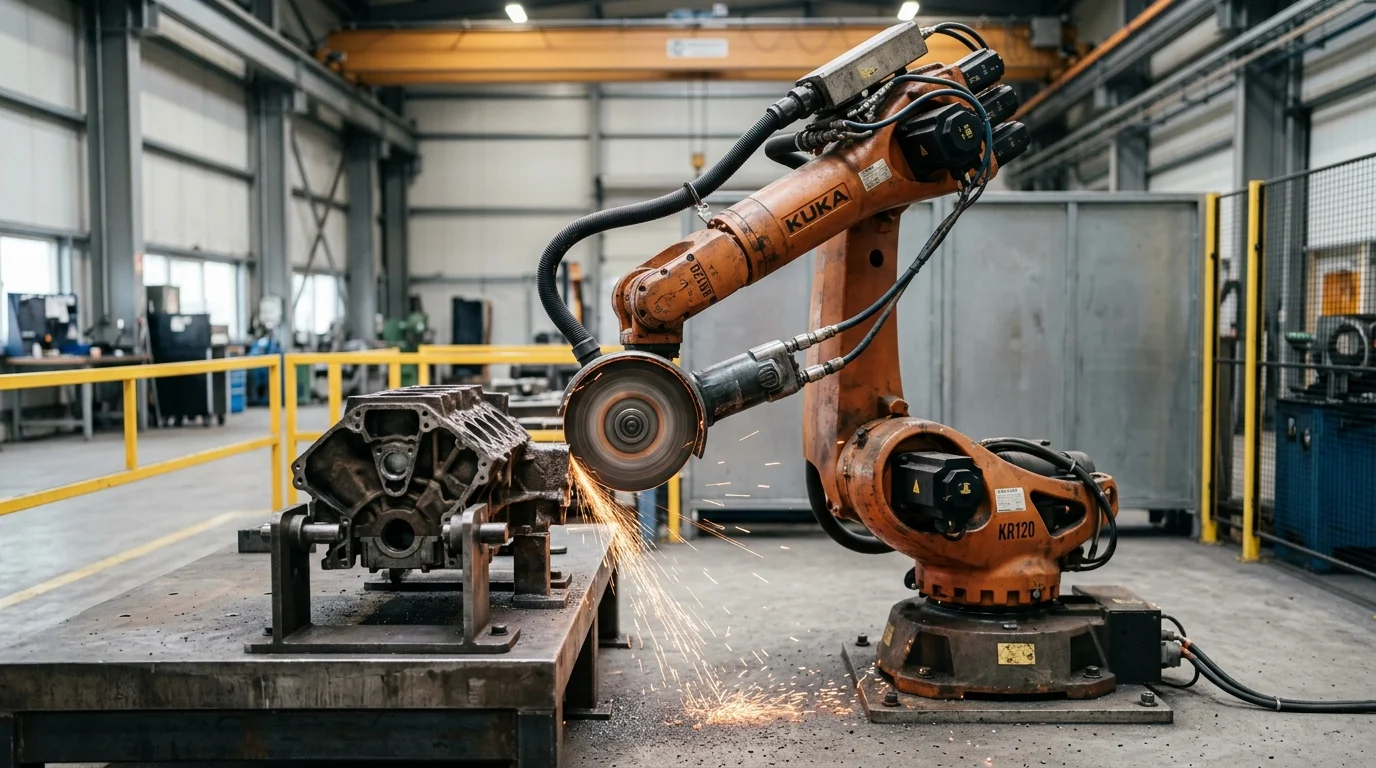
သွန်းလုပ်ရေးလုပ်ငန်းပြီးစီးမှုသည် ဦးတည်ချက်နှစ်ခုမှ ဖိအားပေးခံနေရသည်- တည်ငြိမ်သောထွက်ရှိမှုအတွက် ၀ယ်လိုအား မြင့်တက်လာနေပြီး အတွေ့အကြုံရှိ ကြိတ်ခွဲလုပ်သားများကို ထိန်းသိမ်းရန် ပိုမိုခက်ခဲလာပါသည်။ လက်ဖြင့် ကြိတ်ခွဲခြင်းသည် သွန်းလုပ်ခြင်းတွင် ရုပ်ပိုင်းဆိုင်ရာအရ အလွန်အမင်းတောင်းဆိုမှုများသော အလုပ်များထဲမှ တစ်ခုအဖြစ် ရှိနေဆဲဖြစ်ပြီး အဆက်မပြတ်တုန်ခါမှု၊ ပွတ်တိုက်မှုဖုန်မှုန့်များနှင့် အထပ်ထပ်ဆွဲငင်အားတို့သည် ဘေးကင်းရေးနှင့် ထုတ်လုပ်မှု နှစ်မျိုးလုံးကို ထိခိုက်စေပါသည်။ စက်ရုပ်ကြိတ်ခွဲခြင်းသည် လက်တွေ့ကျသော တုံ့ပြန်မှုတစ်ခု ဖြစ်လာနေသည်အထူးသဖြင့် flash၊ gates နှင့် riser များကို တစ်ဆစ်ပြီးတစ်ဆစ် ဖယ်ရှားရမည့် ထပ်ခါတလဲလဲ သွန်းလောင်းခြင်းများအတွက်။ ဤဆောင်းပါးသည် အလိုအလျောက် ကြိတ်ခွဲခြင်းသည် အားအကောင်းဆုံးပြန်ရမှုကို မည်သည့်နေရာတွင် ပေးစွမ်းသည်၊ မည်သည့်အစိတ်အပိုင်းများနှင့် alloys များသည် အသင့်တော်ဆုံးဖြစ်သည်၊ ယုံကြည်စိတ်ချရသော cell တစ်ခုအတွက် မည်သည့်ပစ္စည်းကိရိယာများ လိုအပ်သည်နှင့် အလိုအလျောက်လုပ်ဆောင်ခြင်းတွင် ကန့်သတ်ချက်များရှိနေသေးသည်ကို ရှင်းပြသည်။
ဘာကြောင့် သတ္တုတွင်းစက်ရုံတွေက Robot Grinding ကို အသုံးပြုကြတာလဲ
ပုံသွင်းပြီးနောက် အပြီးသတ်ခြင်းသည် ရှေးယခင်ကတည်းက အပိုပစ္စည်းများကို ဖယ်ရှားပြီး နောက်ဆုံးအတိုင်းအတာ ခံနိုင်ရည်ရှိမှုများ ရရှိရန်အတွက် ပြင်းထန်သော လက်လုပ်အားကို အားကိုးခဲ့ရသည်။ ယနေ့ခေတ်တွင် စက်မှုလုပ်ငန်း ၄.၀ သို့ ကူးပြောင်းခြင်းသည် ပုံသွင်းစက်ရုံများသည် ပုံသွင်းပြီးနောက် လုပ်ငန်းစဉ်များကို မည်သို့ချဉ်းကပ်သည်ကို ပြောင်းလဲရန် တွန်းအားပေးနေသည်။ ကုန်ကြမ်းပုံသွင်းခြင်းမှ အပိုပစ္စည်းများကို ဖယ်ရှားခြင်းဖြစ်သည့် fettling ကို မလွှဲမရှောင်သာသော လက်ဖြင့်ပြုလုပ်ထားသော အတားအဆီးတစ်ခုအဖြစ် ရှုမြင်မည့်အစား၊ စက်ရုံများသည် ပိုမိုပေါင်းစပ်လာကြသည်။ ၆-ဝင်ရိုး စက်မှုလုပ်ငန်းသုံး ရိုဘော့များ ပစ္စည်းဖယ်ရှားခြင်းကို အလိုအလျောက်လုပ်ဆောင်ရန်။ ဤနည်းပညာဆိုင်ရာဆင့်ကဲဖြစ်စဉ်သည် လုပ်ငန်းလည်ပတ်မှုများကို ခေတ်မီအောင်ပြုလုပ်ရန်၊ ထုတ်လုပ်မှုအချိန်ဇယားများကို တည်ငြိမ်စေရန်နှင့် သတ္တုပုံသွန်းစက်ရုံကြမ်းပြင်ရှိ လုပ်ငန်းစဉ်ထိန်းချုပ်မှုအလုံးစုံကို တိုးတက်ကောင်းမွန်စေရန် ရည်ရွယ်ပါသည်။
အလုပ်သမား၊ ဘေးကင်းရေးနှင့် ထုတ်လုပ်မှုဖိအားများ
ဤအလိုအလျောက်စနစ်အတွက် အဓိက တွန်းအားမှာ စက်မှုလုပ်ငန်းလုပ်သားအင်အားစု၏ ပြင်းထန်သော ကျုံ့သွားခြင်းဖြစ်ပြီး ကမ္ဘာ့ဘဏ်ကဲ့သို့သော အဖွဲ့အစည်းများမှ ကမ္ဘာလုံးဆိုင်ရာ ထုတ်လုပ်မှု ခွဲခြမ်းစိတ်ဖြာမှုများတွင် မှတ်သားထားသည့် လူဦးရေဆိုင်ရာ ပြောင်းလဲမှုတစ်ခုဖြစ်သည်။ လက်ဖြင့်ကြိတ်ခွဲသည့် အော်ပရေတာများသည် မြင့်မားသောကြိမ်နှုန်း တုန်ခါမှု၊ လေထုထဲရှိ အမှုန်အမွှားများ ထိတွေ့မှုနှင့် ထပ်ခါတလဲလဲ ဆန့်နိုင်အား ထိခိုက်ဒဏ်ရာရမှုများကို မကြာခဏ ကြုံတွေ့ရလေ့ရှိသည်။ ဤပြင်းထန်သော အခြေအနေများသည် အပြီးသတ်ဌာနများကို မကြာခဏ အနှောင့်အယှက်ဖြစ်စေသော နှစ်စဉ် အလုပ်ထွက်နှုန်း မြင့်မားမှုကို ဖြစ်ပေါ်စေပါသည်။ အလုပ်သမား ထိန်းသိမ်းမှုအပြင်၊ ထုတ်လုပ်မှု ဖိအားများသည် အပြောင်းအလဲတစ်ခုကို ညွှန်ကြားသည်။ ရိုဘော့တစ် ကြိတ်ခွဲသည့်ဆဲလ်များသည် အဆိုင်းများစွာတွင် စဉ်ဆက်မပြတ် လည်ပတ်နိုင်ပြီး လက်ဖြင့်စက်ရုံများနှင့် နှိုင်းယှဉ်ပါက ထုတ်လုပ်မှု သိသိသာသာ တိုးမြှင့်ပေးနိုင်သည်။ အပြီးသတ်စက်ရုံ၏ ရုပ်ပိုင်းဆိုင်ရာ တောင်းဆိုမှုများသော ပတ်ဝန်းကျင်မှ အလုပ်သမားများကို ဖယ်ရှားခြင်းဖြင့် သတ္တုပုံသွင်းစက်ရုံများသည် အလုပ်သမားရှားပါးမှုနှင့် ဆက်စပ်သော စီးပွားရေးအန္တရာယ်များကို လျှော့ချပေးနေစဉ်တွင် တည်ငြိမ်ပြီး တိုးချဲ့နိုင်သော ထုတ်လုပ်မှုစွမ်းရည်ကို ရရှိစေပါသည်။
သင့်လျော်သော ပုံသွင်းအမျိုးအစားများ၊ သတ္တုစပ်များနှင့် အပြီးသတ်လုပ်ငန်းများ
သွန်းလောင်းခြင်းအားလုံးသည် စက်ရုပ်ဖြင့် အပြီးသတ်ရန်အတွက် ချက်ချင်းရွေးချယ်နိုင်ခြင်းမရှိသော်လည်း၊ ဤနည်းပညာသည် ductile သံ၊ ကာဗွန်သံမဏိနှင့် အလယ်အလတ်မှ မြင့်မားသောပမာဏထုတ်လုပ်မှုများတွင် ထူးချွန်သည်။ အလူမီနီယမ် အစိတ်အပိုင်းများအကောင်းဆုံးအသုံးချမှုများတွင် ၁၀ ကီလိုဂရမ်မှ ၂၅၀ ကီလိုဂရမ်အထိ အလေးချိန်ရှိသော သွန်းလောင်းမှုများပေါ်ရှိ ပိုင်းခြားလိုင်း flash၊ gate stubs နှင့် riser အကြွင်းအကျန်များကို ဖယ်ရှားခြင်း ပါဝင်သည်။ လေးလံသော စီးပွားဖြစ်ယာဉ် hubs၊ pump housings နှင့် engine blocks များသည် အဓိကကိုယ်စားလှယ်လောင်းများကို ကိုယ်စားပြုသည်။ ခေတ်မီ active force compliance နည်းပညာများ—ရိုဘော့များသည် ကိရိယာဖိအားကို တက်ကြွစွာ ချိန်ညှိနိုင်စေသည်—သည် ဤစနစ်များကို သဲသွန်းသတ္တုစပ်များ၏ မွေးရာပါအတိုင်းအတာကွဲပြားမှုများနှင့် လိုက်လျောညီထွေဖြစ်အောင် ပြုလုပ်နိုင်စေပြီး ဒေသအလိုက် ပိုင်းခြားလိုင်း flash အထူသည် ၃.၀ မီလီမီတာအထိ ကွဲပြားသည့်တိုင် တစ်ပြေးညီပစ္စည်းဖယ်ရှားမှုကို သေချာစေသည်။ သို့သော် ရိုဘော့ grinding သည် အခြေခံအားဖြင့် မတည်ငြိမ်သော သဲသွန်းလုပ်ငန်းစဉ်များကို လျော်ကြေးမပေးနိုင်ပါ။ upstream molding သည် ကျိုးကြောင်းဆီလျော်စွာ ထိန်းချုပ်ထားရမည်။
ဆန့်ကျင်ဘက်အနေနဲ့ စက်ရုပ်ကြိတ်ခွဲခြင်းဟာ တစ်ကြိမ်တည်းသော စိတ်ကြိုက်ပုံသွင်းခြင်း၊ ရောနှောမှုမြင့်မားသော ပမာဏနည်းသော ထုတ်လုပ်မှုပတ်ဝန်းကျင် သို့မဟုတ် စက်ရုပ်လှုပ်ရှားမှုကို ရုပ်ပိုင်းဆိုင်ရာအရ ကန့်သတ်ထားသော ရှုပ်ထွေးသော အတွင်းပိုင်းဂျီသြမေတြီများပါရှိသော အစိတ်အပိုင်းများအတွက် ယေဘုယျအားဖြင့် မသင့်တော်ပါ။ ဤအခြေအနေများတွင်၊ ပရိုဂရမ်းမင်းကုန်ကျစရိတ်နှင့် တပ်ဆင်မှုကုန်ကျစရိတ်များသည် အလိုအလျောက်လုပ်ဆောင်မှုအကျိုးကျေးဇူးများထက် မကြာခဏ ပိုများလေ့ရှိသည်။
ထိရောက်သော Robot Grinding Cell တစ်ခုကို ဘာက ဖန်တီးပေးသလဲ
ခိုင်ခံ့သောဒီဇိုင်းရေးဆွဲခြင်း ရိုဘော့တစ် အပြီးသတ်စနစ် ပြင်းထန်သောတုန်ခါမှုများနှင့် အလွန်အမင်းပွတ်တိုက်မိသောလေထုဖုန်မှုန့်များကို ခံနိုင်ရည်ရှိသော အထူးပြုဟာ့ဒ်ဝဲပေါင်းစပ်မှုလိုအပ်သည်။ အောင်မြင်သောဆဲလ်တစ်ခုသည် လေးလံသောတာဝန်ရှိသောအစိတ်အပိုင်းများ၊ မြင့်မားသော torque spindle များနှင့် adaptive control algorithms များကို ပေါင်းစပ်ပြီး ကျွမ်းကျင်သောလူသားအော်ပရေတာတစ်ဦး၏ လုပ်ငန်းစဉ်တသမတ်တည်းဖြစ်မှုနှင့် ပစ္စည်းဖယ်ရှားခြင်းရလဒ်များကို ပုံတူပွားပြီး နောက်ဆုံးတွင် ကျော်လွန်စေသည်။
ရိုဘော့များ၊ စပိုက်လ်များ၊ ပွတ်တိုက်ပစ္စည်းများနှင့် ဆက်စပ်ပစ္စည်းများ
ဆဲလ်ရဲ့ အဓိကအစိတ်အပိုင်းဟာ ပုံမှန်အားဖြင့် ဝန်အားမြင့် လှုပ်ရှားနိုင်သော စက်ရုပ်၊ ထိတွေ့မှုအားများစွာကို ခံနိုင်ရည်ရှိစေရန်အတွက် လေးလံသောစွမ်းရည်များ (ဥပမာ ၁၅၀ ကီလိုဂရမ်မှ ၃၀၀ ကီလိုဂရမ်) အတွက် မကြာခဏ အဆင့်သတ်မှတ်ထားလေ့ရှိသည်။ လက်မောင်းအဆုံးကိရိယာ (EOAT) တွင် လိုအပ်သော ပွတ်တိုက်ပစ္စည်းနှင့် မျက်နှာပြင်အပြီးသတ်ပေါ် မူတည်၍ ၅၀၀၀ မှ ၂၄၀၀၀ RPM အထိ အမြန်နှုန်းဖြင့် လည်ပတ်သော လေးလံသော spindle များ ပါရှိသည်။ သတ္တုတွင်းစက်ရုံများသည် စိန်-လျှပ်စစ်ပြားဖြင့် ಲೇಪထားသော ဘီးများ သို့မဟုတ် အဆင့်မြင့်ကြွေခါးပတ်များကို ပိုမိုနှစ်သက်လာကြပြီး ထုတ်လုပ်သူများသည် အခြေခံပွတ်တိုက်မှု၊ အလွိုင်းအမျိုးအစားနှင့် လည်ပတ်မှုအခြေအနေများပေါ် မူတည်၍ စံအလူမီနီယမ်အောက်ဆိုဒ် ပွတ်တိုက်ပစ္စည်းများထက် သိသိသာသာပိုရှည်သော သက်တမ်းကို ပေးစွမ်းနိုင်သည်ဟု ဆိုကြသည်။ အလုပ်ကိုင်တွယ်မှုသည် အလွန်တောင့်တင်းရမည်ဖြစ်ပြီး၊ ပြင်းထန်သောကြိတ်ခွဲအားများကို ခံနိုင်ရည်ရှိသော ရှုပ်ထွေးသောဂျီသြမေတြီများကို လုံခြုံစေနိုင်သည့် hydraulic သို့မဟုတ် pneumatic clamping ယန္တရားများကို မကြာခဏအသုံးပြုရမည်။
လက်ဖြင့်ကြိတ်ခြင်း vs CNC ကြိတ်ခြင်း vs စက်ရုပ်ကြိတ်ခြင်း
သင့်လျော်သော အပြီးသတ်နည်းလမ်းကို ရွေးချယ်ခြင်းသည် လိုအပ်သော ခံနိုင်ရည်များ၊ အရင်းအနှီးဘတ်ဂျက်နှင့် အသုတ်အရွယ်အစားများပေါ်တွင် မူတည်ပါသည်။ လက်ဖြင့်ကြိတ်ခွဲခြင်းသည် ပမာဏနည်းပြီး ပြောင်းလဲမှုများစွာရှိသော သွန်းလောင်းခြင်းများအတွက် အများဆုံးပြောင်းလွယ်ပြင်လွယ်ရှိသော်လည်း အရည်အသွေး မညီမညာဖြစ်ခြင်းနှင့် အလုပ်သမားကုန်ကျစရိတ်မြင့်မားခြင်းတို့ကို ကြုံတွေ့ရလေ့ရှိသည်။ CNC စက်ပိုင်းဆိုင်ရာစင်တာများသည် အလွန်တိကျမှုကို ပေးစွမ်းပြီး ရှုပ်ထွေးသော kinematic reach ကို ရရှိနိုင်သော်လည်း၊ ရိုဘော့တစ်ကြိတ်ခွဲခြင်းသည် အရင်းအနှီးကုန်ကျစရိတ်နည်းပါးပြီး သီးသန့် CNC fixturing လက်တွေ့မကျသည့် လေးလံပြီး မမှန်သော သဲသွန်းလောင်းခြင်းများအတွက် ပိုမိုပြောင်းလွယ်ပြင်လွယ်ရှိစေပါသည်။ အဆုံးစွန်အားဖြင့်၊ ရိုဘော့တစ်ကြိတ်ခွဲခြင်းသည် လက်တွေ့ကျသောအလယ်အလတ်အဆင့်ကို ရယူထားပြီး ရှုပ်ထွေးသောပုံသဏ္ဍာန်များကို လုပ်ဆောင်ရန် articulation နှင့် သွန်းလောင်းခြင်းပြောင်းလဲမှုများကို ကိုင်တွယ်ရန် adaptive force control ကို ပေးဆောင်ပါသည်။ သို့သော်၊ ရိုဘော့တစ်ကြိတ်ခွဲခြင်းသည် အလွန်ရှုပ်ထွေးသော geometries များတွင် လက်ဖြင့်ကြိတ်ခွဲခြင်းထက် အစိတ်အပိုင်းတစ်ခုလျှင် cycle time ပိုကြာနိုင်ကြောင်း သတိပြုရန်အရေးကြီးပြီး ၎င်းသည် ROI နှင့် throughput တွက်ချက်မှုများအတွက် အရေးကြီးသော စီမံကိန်းရေးဆွဲခြင်းဆိုင်ရာ သတိပေးချက်တစ်ခုဖြစ်သည်။
| အင်္ဂါရပ် | လက်ဖြင့်ကြိတ်ခြင်း | စက်ရုပ်ကြိတ်ခွဲခြင်း | CNC စက်ဖြင့် ပြုပြင်ခြင်း |
|---|---|---|---|
| သည်းခံနိုင်စွမ်း | နိမ့် (ဂျီသြမေတြီ/အလွိုင်းအလိုက် ကွဲပြားသည်) | အလတ်စား (ပုံဥပမာ ± 0.5 မီလီမီတာ မှ 1.0 မီလီမီတာ) | မြင့်မားသော (ပုံဥပမာ ± 0.01 မီလီမီတာ) |
| အရင်းအနှီးအသုံးစရိတ် | နိမ့်ကျသော | အလယ်အလတ် | မြင့်မားသော |
| ပြောင်းလွယ်ပြင်လွယ်ရှိမှု စနစ်ထည့်သွင်းခြင်း | မြင့်မားသော | အလယ်အလတ် | နိမ့်ကျသော |
| သံသရာအချိန် တသမတ်တည်းရှိမှု | နိမ့်ကျသော | မြင့်မားသော | မြင့်မားသော |
| စံပြအသုတ်အရွယ်အစား | သေးငယ်သည် (အလွန်ကွဲပြားနိုင်သည်) | အလတ်စားမှ အကြီးစား (ပုံမှန်အားဖြင့် ၅၀+) | ပြောင်းလဲနိုင်သော |
အရည်အသွေးနှင့် ဘေးကင်းရေး အကျိုးကျေးဇူးများ
စက်ရုပ်ကြိတ်ခွဲခြင်းကို အကောင်အထည်ဖော်ခြင်းသည် အခြေခံအားဖြင့် ပုံသွင်းစက်ရုံပြီးစီးမှုဌာနကို အန္တရာယ်များပြီး ကွဲပြားမှုများစွာရှိသော လည်ပတ်မှုမှ ထိန်းချုပ်ထားသော၊ ခန့်မှန်းနိုင်သော ထုတ်လုပ်မှုလုပ်ငန်းစဉ်အဖြစ်သို့ ပြောင်းလဲပေးသည်။ အစိတ်အပိုင်းအရည်အသွေးနှင့် အော်ပရေတာဘေးကင်းရေးအပေါ် ဤနှစ်ထပ်သက်ရောက်မှုသည် လေးလံသောအလိုအလျောက်စနစ် ရင်းနှီးမြှုပ်နှံမှုများအတွက် အဓိကနည်းပညာဆိုင်ရာ အကြောင်းပြချက်ဖြစ်သည်။
တသမတ်တည်းဖြစ်မှု၊ ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုနှင့် ချို့ယွင်းချက်လျှော့ချရေး
လက်ဖြင့် ပွတ်တိုက်ခြင်းသည် ရွေ့လျားမှုတစ်လျှောက် မောပန်းမှုကြောင့် ဖြစ်ပေါ်လာသော ကွဲပြားမှုများကို သဘာဝအတိုင်း ခံစားရပြီး အလွန်အကျွံ ကြိတ်ခွဲခြင်း (အခြေခံသတ္တုကို တူးဆွခြင်း) သို့မဟုတ် လျော့ကြိတ်ခြင်း (လက်မခံနိုင်သော တောက်ပမှုကို ချန်ထားခဲ့ခြင်း) ကို ဖြစ်ပေါ်စေသည်။ အစောပိုင်းတွင် ဆွေးနွေးခဲ့သော တက်ကြွသောအား လိုက်နာမှုကို အသုံးပြုခြင်းဖြင့် ရိုဘော့စနစ်များသည် ကိရိယာဟောင်းနွမ်းခြင်း သို့မဟုတ် ကုန်ကြမ်းသွန်းလောင်းခြင်းတွင် အနည်းငယ်ဂျီဩမေတြီ သွေဖည်မှုများ မည်သို့ပင်ရှိစေကာမူ တသမတ်တည်း အသုံးချဖိအားကို ထိန်းသိမ်းထားသည်။ ဤတိကျသောထိန်းချုပ်မှုသည် ዑደ့စဉ်ထောင်ပေါင်းများစွာတွင် အတိုင်းအတာထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုကို သေချာစေသည်။ ထို့ကြောင့် သတ္တုပုံသွင်းစက်ရုံများသည် ကြိတ်ခွဲခြင်းနှင့်ဆက်စပ်သော စွန့်ပစ်ပစ္စည်းနှုန်းထားများတွင် သိသိသာသာလျော့ကျမှုကို မကြာခဏ အစီရင်ခံလေ့ရှိပြီး သမိုင်းဝင်လက်ဖြင့် ပျမ်းမျှများနှင့် နှိုင်းယှဉ်ပါက အလုံးစုံအထွက်နှုန်းနှင့် စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်ကို များစွာတိုးတက်စေသည်။
ဖုန်မှုန့်များ စုပ်ယူခြင်း၊ ကာကွယ်ခြင်း၊ ဆူညံသံနှင့် ပွတ်တိုက်မှုဘေးကင်းရေး
အပြည့်အဝပိတ်လှောင်ထားသော ရိုဘော့တစ်ဆဲလ်များတွင် အသက်ရှူနိုင်သော ပုံဆောင်ခဲဆီလီကာနှင့် လောင်ကျွမ်းနိုင်သော သတ္တုဖုန်မှုန့်များစွာကို ဖမ်းယူနိုင်သည့် မြန်နှုန်းမြင့် downdraft စားပွဲများနှင့် စိုစွတ်သောဖုန်မှုန့်ထုတ်ယူမှုစနစ်များကို ပေါင်းစပ်ထားသည်။ အသံပိုင်းဆိုင်ရာအကာအရံများသည် ထိတွေ့မှုအမှတ်တွင် အန္တရာယ်ရှိသော အမြင့်ဆုံးအဆင့်မှ စည်းမျဉ်းဆိုင်ရာ ထိတွေ့မှုကန့်သတ်ချက်များ (ဥပမာ OSHA) မှ အများအားဖြင့် သတ်မှတ်ထားပြီး ဆဲလ်ပြင်ပရှိ ISO 1999 ကဲ့သို့သော နည်းပညာဆိုင်ရာ အသံစံနှုန်းများဖြင့် လမ်းညွှန်ထားသော 85 dB လုပ်ဆောင်ချက်အဆင့်အောက်အထိ ပတ်ဝန်းကျင်ဆူညံသံအဆင့်ကို ထိရောက်စွာ လျှော့ချပေးသည်။ ထို့အပြင်၊ အလိုအလျောက်အကာအရံနှင့် မြန်နှုန်းမြင့် ပွတ်တိုက်ပစ္စည်းများနှင့် တိုက်ရိုက်လက်ဖြင့် အပြန်အလှန်ထိတွေ့မှုကို ဖယ်ရှားခြင်းသည် ကွဲအက်နေသော ကြိတ်ဘီးများကြောင့် ဖြစ်ပေါ်လာသော ပြင်းထန်သော စုတ်ပြဲဒဏ်ရာ သို့မဟုတ် တုံးတုံးဒဏ်ရာအန္တရာယ်ကို ဖယ်ရှားပေးသည်။
Robot Grinding ကို ဘယ်လိုအကောင်အထည်ဖော်မလဲ
စက်ရုပ်ကြိတ်ခွဲသည့်ဆဲလ်တစ်ခု တပ်ဆင်ခြင်းသည် စက်ရုပ်လက်ဝယ်ယူခြင်းထက် များစွာကျော်လွန်သော အင်ဂျင်နီယာပညာကို အဓိကထားလုပ်ဆောင်သော ကြိုးပမ်းမှုတစ်ခုဖြစ်သည်။ အောင်မြင်မှုသည် အပလီကေးရှင်းရွေးချယ်မှု၊ ပရိုဂရမ်းမင်းနည်းလမ်းနှင့် သွန်းစက်ရုံကြမ်းပြင်၏ ခက်ခဲသောအခြေအနေများနှင့် ကိုက်ညီသော အလုပ်ကိုင်ဆောင်မှုဒီဇိုင်းတို့ကို စနစ်တကျချဉ်းကပ်မှုပေါ်တွင် မူတည်ပါသည်။
အပိုင်းရွေးချယ်မှုနှင့် လုပ်ငန်းစဉ်စီစဉ်ခြင်း
သတ္တုတွင်းစက်ရုံများသည် မဟာဗျူဟာကျသော အစိတ်အပိုင်းရွေးချယ်မှုဖြင့် စတင်ရမည်ဖြစ်ပြီး၊ လက်ဖြင့်ကြိတ်ခွဲသည့်လုပ်အား၏ ၈၀% ကို သုံးစွဲသည့် အစိတ်အပိုင်းမိသားစု ၂၀% ကို ဖော်ထုတ်ရန် Pareto နိယာမကို မကြာခဏ အသုံးပြုလေ့ရှိသည်။ စံပြ ကနဦးကိုယ်စားလှယ်လောင်းများသည် တည်ငြိမ်သော gating ဒီဇိုင်းများနှင့် တသမတ်တည်း ခွဲထုတ်သည့်လိုင်းများရှိသည်။ လုပ်ငန်းစဉ်စီစဉ်ခြင်းသည် Offline Programming (OLP) ဆော့ဖ်ဝဲလ်ကို များစွာမှီခိုနေရပြီး ၎င်းသည် ထုတ်လုပ်ရေးအင်ဂျင်နီယာများအား သွန်းလောင်းမှုများ၏ CAD မော်ဒယ်များကို တင်သွင်းပြီး virtual environment တွင် ရှုပ်ထွေးသော toolpath များကို ထုတ်လုပ်နိုင်စေပါသည်။ ဤချဉ်းကပ်မှုသည် cell commissioning အတွင်း ရုပ်ပိုင်းဆိုင်ရာ downtime ကို လျှော့ချပေးပြီး စက်ရုပ်သည် ထုတ်လုပ်မှုကြမ်းပြင်တွင် ကြိတ်ဘီးနှင့် မထိတွေ့မီ တင်းကျပ်သော collision detection ကို ခွင့်ပြုသည်။ သို့သော်၊ စက်ရုံများသည် ဖုံးကွယ်ထားသော အင်ဂျင်နီယာဝန်ထုပ်ဝန်ပိုးကို အသိအမှတ်ပြုရမည်- OLP သည် သဲပုံသွန်းခြင်းကွဲပြားမှုကို ထည့်သွင်းစဉ်းစားရန် သိသာထင်ရှားသော ရုပ်ပိုင်းဆိုင်ရာ သင်ကြားမှုအမှတ် ပြုပြင်ပြောင်းလဲမှု လိုအပ်ပါသည်။ ကြိတ်ခွဲလမ်းကြောင်းများကို အပြည့်အဝ အကောင်းဆုံးဖြစ်အောင် မလုပ်မီ ကနဦး commissioning တွင် မကြာခဏ မြင့်မားသော scrap rates နှင့် cycle-time မတည်ငြိမ်မှုများ ပါဝင်လေ့ရှိသည်။ ကနဦး setup အပြင်၊ စက်ရုံများသည် ၎င်းတို့၏ စီမံကိန်းရေးဆွဲခြင်းတွင် ရှင်းလင်းသော သတိပေးချက်တစ်ခု ထည့်သွင်းရမည်- automation သည် ကျွမ်းကျင်သော အလုပ်သမားများကို ဖယ်ရှားပစ်ရုံသာမက၊ ၎င်းသည် လိုအပ်ချက်ကို လက်ဖြင့်ကြိတ်ခွဲခြင်းမှ နည်းပညာဆိုင်ရာ အခန်းကဏ္ဍများသို့ ပြောင်းလဲပေးသည်။ လုပ်ငန်းလည်ပတ်မှုများသည် အကောင်းဆုံးစွမ်းဆောင်ရည်ကို ထိန်းသိမ်းရန် ကျွမ်းကျင်သော စက်ရုပ်ပရိုဂရမ်မာများ၊ vision နည်းပညာရှင်များနှင့် ပုံမှန် force-sensor calibration အပါအဝင် စဉ်ဆက်မပြတ်ကျွမ်းကျင်မှု လိုအပ်ပါသည်။
တပ်ဆင်မှုကွဲလွဲမှုနှင့် ပေါင်းစပ်မှုအန္တရာယ်များကို စီမံခန့်ခွဲခြင်း
ပုံသွင်းစက်ရုံ အလိုအလျောက်စနစ်တွင် အကြီးမားဆုံးပေါင်းစပ်မှုအန္တရာယ်မှာ ဂျီဩမေတြီကွဲပြားမှုဖြစ်သည်။ ပုံသွင်းခြင်းများတွင် core shifts၊ alloy ပေါ်မူတည်၍ variable shrinkage နှင့် gate breakouts များ မညီမညာဖြစ်နေခြင်းတို့ ဖြစ်ပေါ်လေ့ရှိသည်။ ၎င်းကို စီမံခန့်ခွဲရန်အတွက် integrators များသည် ကိုက်ညီသော tooling နှင့် 3D machine vision ပေါင်းစပ်မှုကို အသုံးပြုကြသည်။ Vision systems များသည် incoming raw casting ကို scan ဖတ်နိုင်ပြီး flash ၏ တိကျသောတည်နေရာနှင့် volume ကို ဖော်ထုတ်နိုင်ပြီး robot ၏ coordinate system ကို dynamically offset လုပ်နိုင်သည်။ သို့သော် ဤ 3D machine vision systems—အထူးသဖြင့် ဖွဲ့စည်းထားသော light နှင့် laser triangulation sensors—သည် ပုံသွင်းစက်ရုံပတ်ဝန်းကျင်တွင် အားနည်းချက်ရှိသည်။ ၎င်းတို့၏ optics များသည် ပုံမှန်သန့်ရှင်းရေးလုပ်ခြင်း၊ ပွတ်တိုက်ဖုန်မှုန့်များမှကာကွယ်ခြင်းနှင့် ပြန်လည်ချိန်ညှိခြင်း လိုအပ်ပါသည်။ ပြင်းပြင်းထန်ထန် ထိန်းသိမ်းမထားပါက ညစ်ပတ်နေသော သို့မဟုတ် အပူလွန်ကဲနေသော sensors များသည် misalignment နှင့် tool crashes များကို ဖြစ်စေနိုင်သည်။ self-centering hydraulic jaws များကို အသုံးပြုသည့် modular fixturing နှင့် တွဲဖက်လိုက်သောအခါ ပုံသွင်းစက်ရုံများသည် မမှန်သော ပုံသွင်းမှုများကို ယုံကြည်စိတ်ချစွာ လုံခြုံစေနိုင်ပြီး grinding path ကို real-time တွင် လိုက်လျောညီထွေဖြစ်အောင် ပြုလုပ်နိုင်ပြီး tool crashes နှင့် incomplete finishing အန္တရာယ်ကို လျှော့ချပေးပါသည်။
Robot Grinding က ROI ကို ပေးစွမ်းနိုင်တဲ့အခါ
စက်ရုပ်အပြီးသတ်နည်းပညာအတွက် အရင်းအနှီးအသုံးစရိတ်မှာ များစွာရှိသောကြောင့် ပြည့်စုံသောဘဏ္ဍာရေးဆိုင်ရာ ခွဲခြမ်းစိတ်ဖြာမှုတစ်ခု လိုအပ်ပါသည်။ သို့သော်၊ လုံလောက်သောပမာဏဖြင့် သင့်လျော်သော ထုတ်ကုန်လိုင်းများတွင် ဖြန့်ကျက်သောအခါ၊ ရင်းနှီးမြှုပ်နှံမှုအပေါ်ပြန်ရမှု (ROI) ကို အလွန်ခန့်မှန်းနိုင်ပါသည်။ ဤဘဏ္ဍာရေးပစ်မှတ်များအောင်မြင်ရန် မြင့်မားသောအသုံးပြုမှုနှုန်းနှင့် တသမတ်တည်းရှိသော အစိတ်အပိုင်းဂျီသြမေတြီများကို ထိန်းသိမ်းခြင်းအပေါ် များစွာမူတည်ကြောင်း သတိပြုရန်အရေးကြီးပါသည်။
အဓိကကုန်ကျစရိတ်မောင်းနှင်အားများနှင့် ပြန်ဆပ်ရမည့်အချက်များ
အပြည့်အဝပေါင်းစပ်ထားသော စက်ရုပ်ကြိတ်ခွဲသည့်ဆဲလ်တစ်ခုသည် ဝန်တင်နိုင်စွမ်း၊ spindle ရှုပ်ထွေးမှုနှင့် အမြင်အာရုံစနစ်လိုအပ်ချက်များအပေါ် များစွာမူတည်သည့် သိသာထင်ရှားသော ကနဦးရင်းနှီးမြှုပ်နှံမှုတစ်ခု လိုအပ်ပါသည်။ အဓိက ROI မောင်းနှင်အားများမှာ တိုက်ရိုက်လုပ်အားချွေတာမှု (လက်ဖြင့်လည်ပတ်သူများ၏ အဆိုင်းများစွာကို မကြာခဏဖယ်ရှားလေ့ရှိသည်)၊ throughput တိုးလာခြင်းနှင့် စားသုံးမှုကုန်ကျစရိတ်များကို သိသိသာသာလျှော့ချခြင်းတို့ဖြစ်သည်။ စက်ရုပ်များသည် ပွတ်တိုက်ပစ္စည်းမီဒီယာသို့ အသုံးချသော ထိတွေ့ထောင့်နှင့် ဖိအားကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်သောကြောင့် အကောင်းဆုံးအခြေအနေများအောက်တွင် လည်ပတ်နေသော သတ္တုတွင်းစက်ရုံများသည် နှစ်စဉ်ပွတ်တိုက်အသုံးစရိတ်တွင် ၂၀% မှ ၄၀% အထိ လျှော့ချမှုကို အဆက်မပြတ်မှတ်တမ်းတင်ကြသည်။ သို့သော်၊ စက်ရုံများသည် ပြင်းထန်သော သတ္တုတွင်းအခြေအနေများကြောင့် လက်ဖြင့်ကိရိယာထက် မကြာခဏ ပိုမိုမြင့်မားသော end-effector နှင့် spindle စားသုံးမှုကုန်ကျစရိတ်များကိုလည်း ထည့်သွင်းစဉ်းစားရမည်။ စွန့်ပစ်ထားသော အစိတ်အပိုင်းများ လျှော့ချခြင်းနှင့် အလုပ်သမားများ၏ လျော်ကြေးတောင်းဆိုမှုများ လျော့ကျခြင်းကို ထည့်သွင်းစဉ်းစားသောအခါ၊ အသုံးပြုမှုမြင့်မားသော ဆဲလ်အတွက် ခန့်မှန်းခြေပြန်ဆပ်ကာလသည် ပုံမှန်အားဖြင့် ၁၈ လမှ ၃၆ လအထိ ရှိသည်။ စက်ရုံများသည် နှစ်စဉ်ပြုပြင်ထိန်းသိမ်းမှု၊ စွမ်းအင်သုံးစွဲမှုနှင့် ကြမ်းတမ်းသော သတ္တုတွင်းပတ်ဝန်းကျင်များအတွက် အပိုပစ္စည်းစာရင်းကဲ့သို့သော ဆက်လက်လည်ပတ်မှုကုန်ကျစရိတ်များကိုလည်း ထည့်သွင်းစဉ်းစားရမည်ဖြစ်ပြီး ဤအချိန်ကာလကို သိသိသာသာတိုးချဲ့နိုင်သည်။
ပြန်လည်ပြုပြင်မွမ်းမံခြင်း သို့မဟုတ် ဆဲလ်အသစ်တွင် ရင်းနှီးမြှုပ်နှံခြင်း
အဆောက်အဦမန်နေဂျာများသည် လုံးဝအသစ်၊ ကြိုတင်အင်ဂျင်နီယာပြုလုပ်ထားသော စက်ပစ္စည်းများဝယ်ယူခြင်းထက် ရှိပြီးသား လက်ကိုင်စက်ရုပ်ခန်းများကို စက်ရုပ်လက်များဖြင့် ပြန်လည်တပ်ဆင်ခြင်း၏ ငွေကြေးဆိုင်ရာ အကျိုးကျေးဇူးများကို ချိန်ဆရမည်။ သော့ချက်ကျသောဆဲလ်များပြန်လည်ပြုပြင်မွမ်းမံခြင်းသည် ကနဦးအရင်းအနှီးအသုံးစရိတ်ကို လျှော့ချနိုင်သော်လည်း ဖုန်မှုန့်စုဆောင်းမှု လိုက်ဖက်ညီမှုနှင့် ဘေးကင်းရေးအကာအရံလိုက်နာမှုနှင့်ပတ်သက်သည့် သိသာထင်ရှားသော ပေါင်းစပ်မှုအန္တရာယ်များကို ဖြစ်ပေါ်စေပါသည်။ ဆန့်ကျင်ဘက်အနေဖြင့်၊ turnkey cell များသည် အာမခံချက်ရှိသော လည်ပတ်မှုအချိန်များနှင့် အရင်းအမြစ်တစ်ခုတည်းမှ တာဝန်ယူမှုကို ပေးစွမ်းသော်လည်း ကြမ်းပြင်နေရာပိုမိုလိုအပ်ပြီး ကြိုတင်ရန်ပုံငွေပိုမိုမြင့်မားရန် လိုအပ်ပါသည်။
| အချက် | ပြန်လည်ပြုပြင်မွမ်းမံခြင်း ပေါင်းစပ်မှု | အသစ်သော ဘက်စုံသုံး ဆဲလ် |
|---|---|---|
| ကနဦးအရင်းအနှီးကုန်ကျစရိတ် | အနိမ့်မှ အလတ်စား | မြင့်မားသော |
| ဖြန့်ကျက်ချိန် | ပိုကြာသည် (ဥပမာ၊ ၁၆ မှ ၂၄ ပတ်) | ပိုတိုသော (ဥပမာ၊ ၈ ပတ်မှ ၁၂ ပတ်) |
| လိုအပ်သောကြမ်းပြင်နေရာ | အနည်းဆုံး (ရှိပြီးသား footprint ကို အသုံးပြုသည်) | အလယ်အလတ်မှ မြင့်မားသော |
| စွမ်းဆောင်ရည်အာမခံချက် | အကောင်းဆုံးကြိုးစားအားထုတ်မှု | စာချုပ်ဆိုင်ရာ စက်ဝန်းအချိန်/အထွက်နှုန်း |
| စနစ်သက်တမ်း | ၅ နှစ်မှ ၇ နှစ် | ၁၀ နှစ်မှ ၁၅ နှစ် |
နောက်ထပ်ဖတ်ရှုရန်:
အဓိကအချက်များ
- ဖလက်ရှ်၊ ဂိတ်များနှင့် riser များကို ထပ်ခါတလဲလဲ ဖယ်ရှားခြင်းသည် တသမတ်တည်း အလိုအလျောက်လုပ်ဆောင်နိုင်သည့် အခွင့်အလမ်းကို ဖန်တီးပေးသည့် အလယ်အလတ်မှ မြင့်မားသော ထုထည်ရှိသော သွန်းလောင်းမှုများအတွက် စက်ရုပ်ကြိတ်ခွဲခြင်းကို ဦးစားပေးပါ။
- ၁၀ ကီလိုဂရမ်မှ ၂၅၀ ကီလိုဂရမ်အထိ အစိတ်အပိုင်းများ၊ အထူးသဖြင့် ductile iron၊ ကာဗွန်သံမဏိနှင့် အလူမီနီယမ်သွန်းလုပ်သည့် အပြင်ဘက်အပြီးသတ်ဧရိယာများကို ဦးစွာအကဲဖြတ်ပါ။
- သဲဖြင့်ပုံသွင်းသည့် အတိုင်းအတာ ကွဲပြားမှုကို မျှော်လင့်ထားသည့်အခါ တက်ကြွသောအား လိုက်နာမှုကို အသုံးပြုပါ၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် ကိရိယာဖိအားနှင့် ပစ္စည်းဖယ်ရှားမှုကို တသမတ်တည်း ထိန်းသိမ်းရန် ကူညီပေးသောကြောင့်ဖြစ်သည်။
- မျှော်လင့်ထားသော လုပ်အားခ ချွေတာမှုသည် ပရိုဂရမ်းမင်းနှင့် တပ်ဆင်မှုကုန်ကျစရိတ်များကို ကျိုးကြောင်းဆီလျော်စေခြင်းမရှိပါက တစ်ကြိမ်တည်းသော၊ ရောနှောမှုများစွာပါဝင်သော သို့မဟုတ် ဝင်ရောက်ရန်ခက်ခဲသော အတွင်းပိုင်းဂျီသြမေတြီများကို အလိုအလျောက်လုပ်ဆောင်ခြင်းကို ရှောင်ကြဉ်ပါ။
- ပုံသွင်းစက်ရုံပြီးစီးမှုပတ်ဝန်းကျင်တွင် တုန်ခါမှု၊ ဖုန်မှုန့်နှင့် မြင့်မားသောထိတွေ့မှုအားများအတွက် ဒီဇိုင်းထုတ်ထားသော လေးလံသောတာဝန်ရှိသော ရိုဘော့များ၊ စက်ခေါင်းများ၊ တပ်ဆင်ကိရိယာများနှင့် ပွတ်တိုက်ပစ္စည်းများကို သတ်မှတ်ပါ။
မကြာခဏမေးလေ့ရှိသော မေးခွန်းများ
ဘာကြောင့် သတ္တုတွင်းစက်ရုံတွေက ရိုဘော့တစ်ကြိတ်ခွဲစနစ်တွေကို အသုံးပြုနေကြတာလဲ။
သတ္တုပုံသွင်းစက်ရုံများသည် ရှားပါးသော ကျွမ်းကျင်လုပ်သားများအပေါ် မှီခိုမှုကို လျှော့ချရန်၊ အလုပ်သမားဘေးကင်းရေးကို မြှင့်တင်ရန်နှင့် ပုံသွင်းပြီးနောက် ထုတ်လုပ်မှုပမာဏကို တည်ငြိမ်စေရန်အတွက် စက်ရုပ်ကြိတ်ခွဲခြင်းကို အသုံးပြုနေကြသည်။ စက်ရုပ်များသည် အဆိုင်းများစွာတွင် ထပ်ခါတလဲလဲ လုပ်ဆောင်ရသော အလုပ်များကို ကိုင်တွယ်နိုင်သည့်အပြင် တုန်ခါမှု၊ ဖုန်မှုန့်နှင့် ergonomic strain တို့ကိုလည်း လျှော့ချပေးနိုင်ပါသည်။
ဘယ်သတ္တုပုံသွင်းပစ္စည်းတွေက စက်ရုပ်ကြိတ်ခွဲခြင်းအတွက် အသင့်တော်ဆုံးလဲ။
စက်ရုပ်ကြိတ်ခွဲခြင်းသည် ယာဉ်အချက်အချာများ၊ ပန့်အိမ်များနှင့် အင်ဂျင်ဘလောက်များကဲ့သို့သော အလတ်စားမှ မြင့်မားသော ထုထည်ရှိသော သွန်းလောင်းခြင်းများအတွက် အပြင်းထန်ဆုံးဖြစ်သည်။ ပုံမှန်ကိုယ်စားလှယ်လောင်းများတွင် ၁၀ ကီလိုဂရမ်မှ ၂၅၀ ကီလိုဂရမ်အထိ အလေးချိန်ရှိသော ductile သံ၊ ကာဗွန်သံမဏိနှင့် အလူမီနီယမ်အစိတ်အပိုင်းများ ပါဝင်သည်။
ရိုဘော့တစ် ကြိတ်ခွဲဆဲလ်တစ်ခုက ဘယ်လို အပြီးသတ်အလုပ်တွေကို လုပ်ဆောင်နိုင်သလဲ။
ကောင်းမွန်စွာ ဒီဇိုင်းထုတ်ထားသော ဆဲလ်တစ်ခုသည် ပိုင်းခြားထားသော လိုင်းဖလက်ရှ်၊ ဂိတ်စတပ်များ၊ riser အကြွင်းအကျန်များနှင့် ဒေသတွင်းရှိ အပိုပစ္စည်းများကို ဖယ်ရှားနိုင်သည်။ တက်ကြွသောအားလိုက်နာမှုဖြင့် စက်ရုပ်များသည် သွန်းလောင်းခြင်းအတိုင်းအတာများ ကွဲပြားသည်နှင့်အမျှ ဖိအားကို ချိန်ညှိနိုင်ပြီး ပစ္စည်းဖယ်ရှားမှုကို တသမတ်တည်းထိန်းသိမ်းရန် ကူညီပေးသည်။
ဘယ်အချိန်မှာ ရိုဘော့တစ်ကြိတ်ခွဲခြင်းက မသင့်တော်သလဲ။
၎င်းသည် တစ်ကြိမ်တည်းသော စိတ်ကြိုက်ပုံသွင်းခြင်း၊ မြင့်မားစွာရောစပ်ထားသော ပမာဏနည်းသော ထုတ်လုပ်မှု သို့မဟုတ် စက်ရုပ်ဝင်ရောက်ခွင့်ကို ကန့်သတ်ထားသော ရှုပ်ထွေးသော အတွင်းပိုင်းဂျီသြမေတြီများပါသည့် အစိတ်အပိုင်းများအတွက် မသင့်တော်ပါ။ ဤကိစ္စများတွင်၊ ပရိုဂရမ်းမင်းနှင့် တပ်ဆင်မှုကုန်ကျစရိတ်များသည် ထုတ်လုပ်မှုတိုးတက်မှုများထက် ပိုများနိုင်သည်။
ထိရောက်သော ရိုဘော့တစ် ကြိတ်ခွဲဆဲလ်တွင် မည်သည့်ပစ္စည်းကိရိယာများ လိုအပ်သနည်း။
ပုံမှန်ဆဲလ်တစ်ခုတွင် မြင့်မားသော ဝန်အားရှိသော ၆-ဝင်ရိုးစက်ရုပ်၊ လေးလံသောတာဝန်ရှိသော spindle၊ ပွတ်တိုက်ကိရိယာများ၊ တာရှည်ခံပစ္စည်းများ၊ ဖုန်မှုန့်ဒဏ်ခံနိုင်သော အစိတ်အပိုင်းများနှင့် လိုက်လျောညီထွေဖြစ်အောင်ပြုလုပ်ထားသော အားထိန်းချုပ်မှုတို့ ပါဝင်သည်။ RobotGrindTech ဖြေရှင်းချက်များသည် လိုအပ်ချက်များသော သတ္တုတွင်းပတ်ဝန်းကျင်များအတွက် ဤအစိတ်အပိုင်းများကို ပေါင်းစပ်ရန် အာရုံစိုက်သည်။